در دنیای تجهیزات پزشکی و آزمایشگاهی، پوسته و شاسی دستگاه فراتر از یک قاب محافظ ساده است؛ پوسته دستگاه نمادی از دقت، ایمنی، قابلیت اطمینان و هویت برند شماست. یک دستگاه پزشکی باید حس آرامش و اطمینان را به بیمار، و راحتی، ارگونومی و سرعت عمل را به پزشک و اپراتور منتقل کند.
پیوند استحکام فلز با ظرافت پلیمر در تجهیزات پزشکی
اما تولیدکنندگان تجهیزات پزشکی همواره با یک چالش سهگانه روبهرو هستند:
1- تیراژ تولید متوسط یا محدود که توجیه اقتصادی ساخت قالبهای تزریق پلاستیک فولادیِ میلیاردی را از بین میبرد.
2- الزامات سختگیرانه استاندارد نظیر استحکام مکانیکی، شیلدینگ امواج مغناطیسی،(EMC) خنککاری قطعات حساس و عایقبندی بهداشتی؛ چارچوبی که استاندارد بینالمللی IEC 60601 برای ایمنی و عملکرد اساسی تجهیزات پزشکی الکتریکی تعریف میکند.
3- انتظار بازار برای ظاهری مدرن، ارگانیک و زیبا همتراز با برترین برندهای روز دنیا در اروپا، آمریکا و ژاپن.
راهکار بنیادین، استراتژی طراحی هیبریدی است: ترکیب ورقکاری فلزی دقیق برای شاسی داخلی و پوستههای پلیمری مهندسیشده برای بیرون دستگاه. در این روش، شاسی فلزی تمام فشارهای مکانیکی، وزن قطعات و الزامات ساختاری را به دوش میکشد و پوستههای پلیمریِ سبک، فرمهای چشمنواز، ارگونومیک و بهداشتی را به ارمغان میآورند.
بنچمارکینگ و تحلیل مهندسی نمونههای پیشرو جهانی
در ادامه، نمونههای شاخص جهانی و شرکتهای پیشرو که از این استراتژی ساختاریافته استفاده میکنند آورده شده است:
نمونههای تجهیزات پزشکی شاخص با ساختار هیبریدی (فلز + پلاستیک)
| نمونه شرکتهای پیشرو جهانی | نقش پوسته پلاستیکی خارجی | نقش شاسی ورقکاری فلزی | نام دستگاه |
| GE HealthCare / Philips Healthcare | دسترسی ارگونومیک، ظاهر مدرن و مقاومت پوسته در برابر ضربه و شویندههای بیمارستانی. | تحمل وزن مانیتور، بازوی مکانیکی و بردهای اصلی؛ شیلدینگ امواج مغناطیسی حساس پروب. | دستگاههای سونوگرافی مبله (Cart-Based Ultrasound)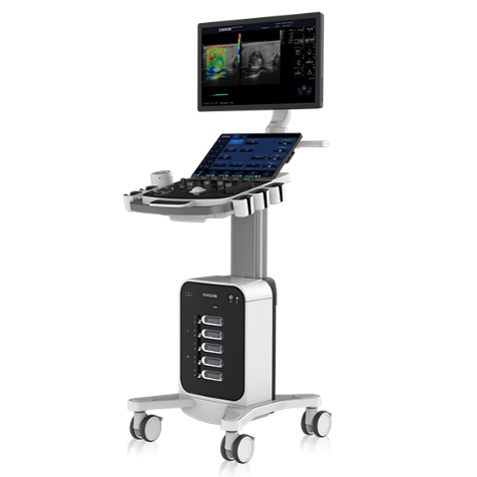 |
| Fresenius Medical Care | پلاستیک تزریقی مقاوم به مواد شیمیایی (مثل (PC/ABS با سطوح کاملاً یکپارچه و بدون درز برای جلوگیری از نفوذ مایعات. | ساختار ستونی داخلی برای نگهداری مخازن مایع سنگین، پمپها و بردهای الکترونیکی. | دستگاههای دیالیز (Dialysis Machines)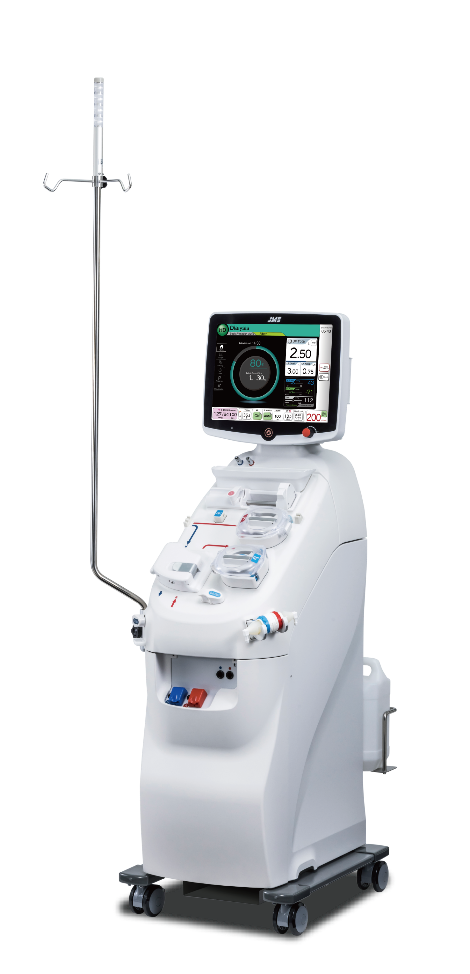 |
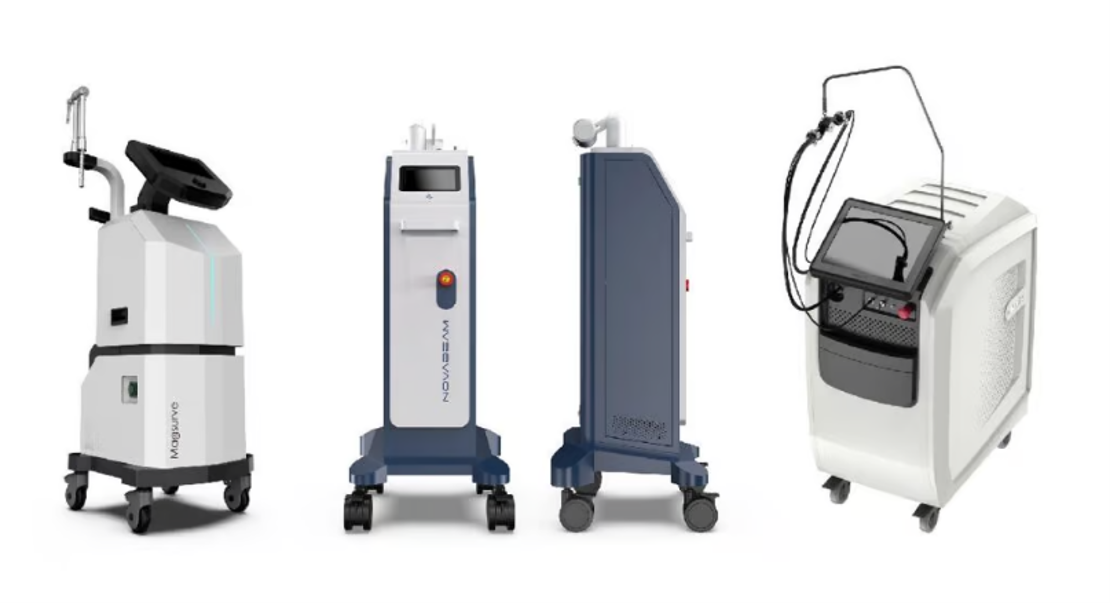
| Cynosure / Candela | بدنه بیرونی با انحناهای پیچیده هندسی با روش ترموفرمینگ (Thermoforming) یا تزریق پلاستیک برای ایجاد ظاهر لوکس کلینیکی. | شاسی داخلی مستحکم برای تثبیت سورسهای لیزر سنگین و حساس به لرزش. | سیستمهای لیزر پوست و زیبایی (Medical Laser Aesthetic Devices)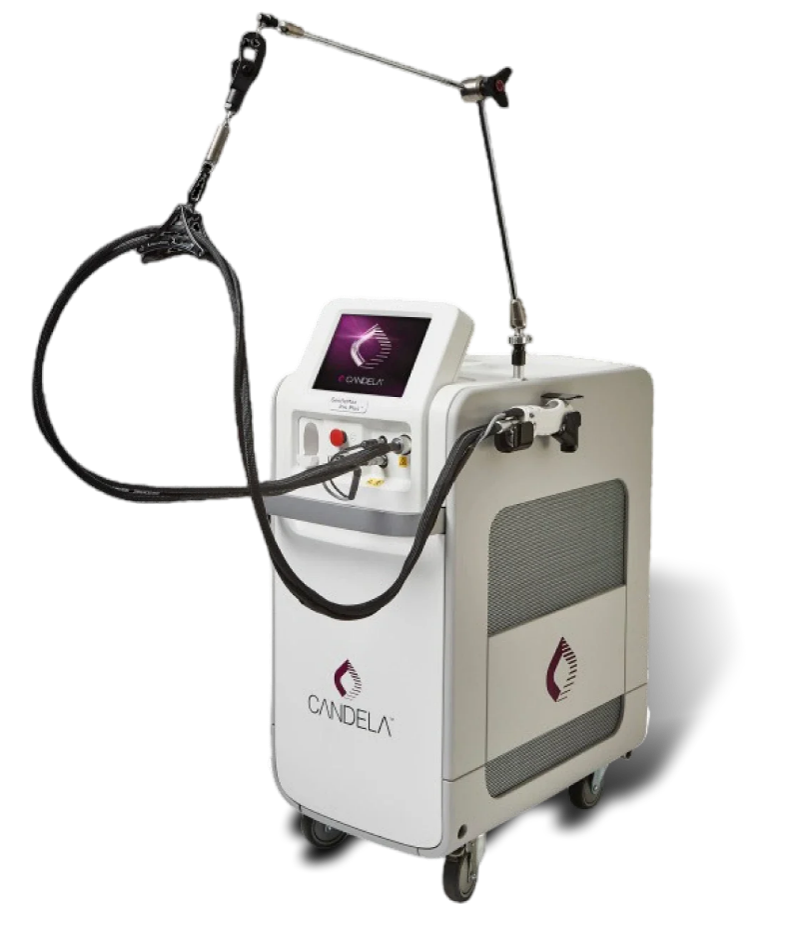 |
| Stryker / Hillrom | کاورهای ترموفرمی ضخیم (Heavy Gauge) که روی اتصالات فلزی را میپوشانند تا استریل کردن و تمیزکاری آسان شود. | تحمل وزنهای بسیار بالا، پایداری ساختاری و مکانیزمهای حرکتی مکانیکی و هیدرولیکی. | تختها و ترالیهای اتاق عمل و جراحی (Surgical Carts & Beds)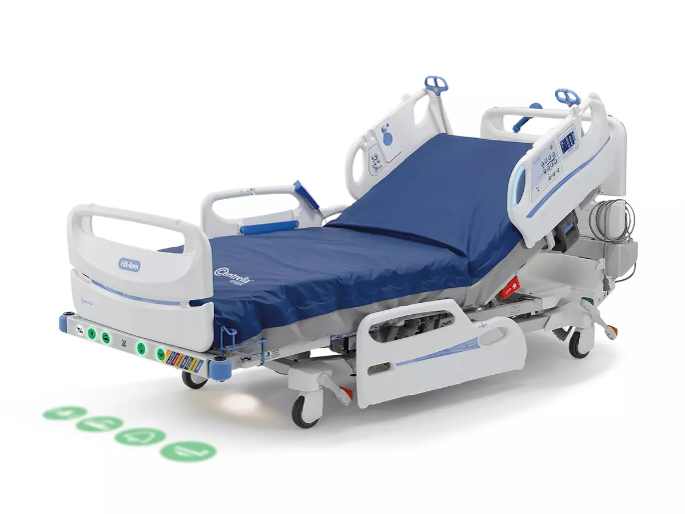 |
| Intuitive Surgical (ربات داوینچی) | پوستههای پلاستیکی سبک وزن پیشرفته (مانند PEEK یا پلیکربنات خاص) برای کاور کردن بازوها بدون سنگین کردن آنها. | اسکلت فلزی فوقالعاده صلب از آلومینیوم یا فولاد ورقکاری/ماشینکاری شده برای دقت بازوها. | سیستمهای روباتیک جراحی (Surgical Robots) 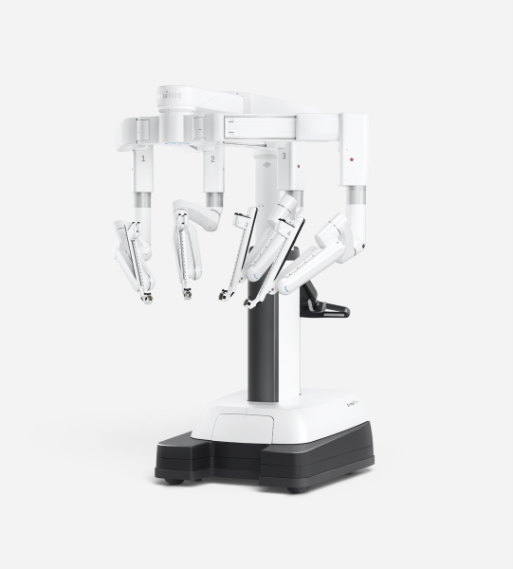 |
کمپانیهای سازنده پوستهها و شاسیهای ترکیبی
در سطح جهانی، کمپانیهای بزرگی وجود دارند که کار طراحی و ساخت صفر تا صد این پوستهها و شاسیهای ترکیبی را برای برندهای تجهیزات پزشکی انجام میدهند:
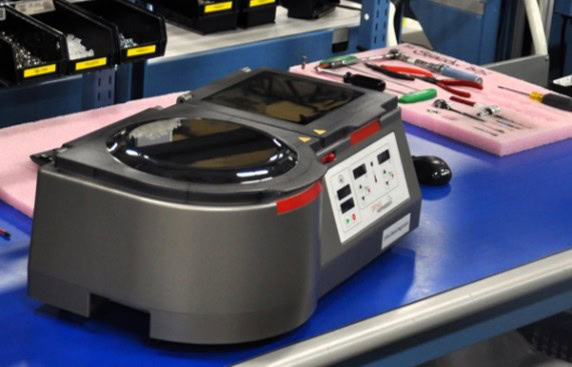
- شرکت Mack Molding (آمریکا): یکی از برجستهترین نمونههای جهانی است که بهطور تخصصی در یک کارخانه، هم بخش ورقکاری دقیق فلزی (Sheet Metal Chassis) و هم بخش تزریق پلاستیک پوستههای بزرگ (Molded Skins) را ادغام کرده تا دستگاههای پیچیده آزمایشگاهی و تشخیص طبی را به تولید انبوه برساند.
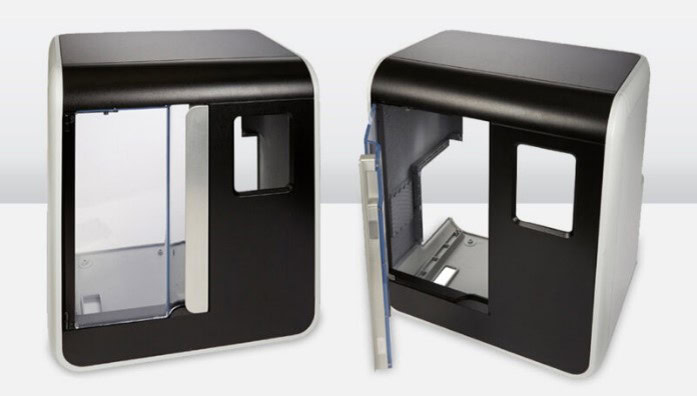
- شرکت Innova Engineered Plastics (آمریکا): این شرکت تخصص بالایی در تولید پوستههای پلاستیکی سنگین وزن (Heavy gauge) با روش ترموفرمینگ و Reaction Injection Molding (RIM) دارد که دقیقاً برای نشستن روی شاسیهای فلزی تجهیزات تصویربرداری و رباتهای جراحی طراحی میشوند.
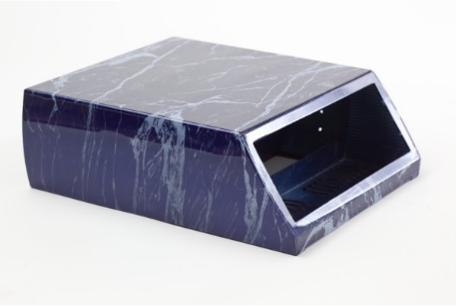
- • شرکت Envision Plastics (آمریکا): این مجموعه با فناوری اختصاصی NMR (تولید پلاستیک بدون نیاز به قالبهای گرانقیمت تزریق)، پوستههای پلاستیکی دارای انحنا ایجاد میکند که شاسیهای فلزی ساخته شده توسط شرکتهای همکار، مستقیماً از جلو یا پشت درون این پوسته پلاستیکی قفل و مونتاژ میشوند.
ایدهپردازی، فرمیابی و اسکچینگ
طوفان فکری چیدمان ارگونومیک
چیدمان ارگونومیک یعنی اینکه اجزای دستگاه پزشکی را طوری کنار هم قرار بدهیم که بدن انسان بدون فشار، بدون حرکت اضافی و بدون فکر کردن اضافه بتواند با دستگاه کار کند. وقتی دربارهی چیدمان ارگونومیک حرف میزنیم، در واقع داریم رفتار طبیعی بدن را روی دستگاه پیاده میکنیم: اینکه دست چطور جلو میرود، مچ چطور میچرخد، چشم کجا را میبیند، بدن چطور نزدیک میشود، بیمار چه چیزی را حس میکند و اپراتور چه چیزی را لمس میکند.
در این نگاه، ما اول مسیر حرکت دست را تصور میکنیم؛ اینکه اپراتور از کجا شروع میکند، دستش روی چه سطحی میلغزد، کجا توقف میکند، کجا فشار میدهد، کجا نگاه میکند. بعد ارتفاعها را در ذهن میچینیم: نمایشگر باید کمی پایینتر از خط دید باشد، هندپیس باید در ارتفاع آرنج قرار بگیرد، بخشهای سنگین باید پایین باشند تا مرکز ثقل دستگاه آرام بماند، بخشهای تنظیمی باید در محدودهی راحتی دست باشند. همزمان نواحی سرد و گرم را جدا میکنیم: جایی که پاور و لیزر و پمپها حرارت تولید میکنند نباید در مسیر دست باشد، و جایی که اپراتور لمس میکند باید همیشه سرد، نرم و قابل اعتماد باشد.
در همین جریان، فرم دستگاه هم شکل میگیرد: لبههای نرم برای کاهش اضطراب بیمار، انحناهای ارگانومیک برای هدایت دست، فرمهای مقعر برای استراحت انگشت، فرمهای محدب برای هشدار دادن که «اینجا را لمس نکن». چیدمان باید با سناریوی کار کلینیک هماهنگ باشد؛ یعنی دستگاه باید مسیر طبیعی کار را پشتیبانی کند: ورود بیمار، تنظیمات اولیه، شروع درمان، پایان کار. هر مرحله باید بدون چرخش اضافی بدن یا خمشدن غیرطبیعی انجام شود.
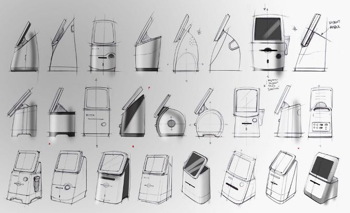
اسکچ مفهومی
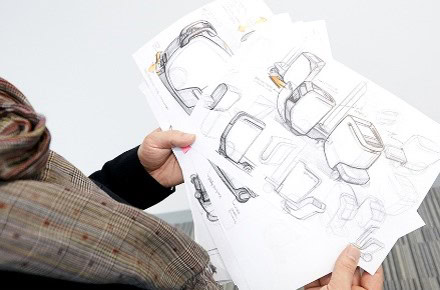
اسکچ مفهومی اولین تصویری است که یک طراح از ایدهی محصول میسازد؛ یک نقاشی آزاد، سریع و بدون محدودیت که قرار نیست دقیق باشد، قرار نیست اندازه داشته باشد و قرار نیست قابل تولید باشد. اسکچ مفهومی فقط تلاش میکند «هویت اولیهی محصول» را روی کاغذ بیاورد؛ اینکه فرم کلی چه حسی دارد، زبان طراحی چطور تعریف میشود، محصول قرار است نرم باشد یا سخت، ارگانیک باشد یا هندسی، دوستانه باشد یا تکنولوژیک. در این مرحله، طراح بیشتر از اینکه به جزئیات فکر کند، به رفتار انسان، مسیر حرکت دست، زاویهی نگاه، نحوهی نزدیکشدن اپراتور و تجربهی بیمار توجه میکند.
اسکچ مفهومی یک تصویر خام از شخصیت محصول است؛ جایی که طراح با چند خط ساده نشان میدهد اجزا کجا قرار میگیرند، فرم چگونه جریان پیدا میکند، نقاط تماس چطور شکل میگیرند و محصول چه نوع حضوری در محیط کلینیک خواهد داشت. این اسکچها معمولاً اغراقشده، آزاد و پرانرژیاند، چون هدفشان این نیست که «درست» باشند، بلکه باید «ایده را زنده کنند».
در طراحی تجهیزات پزشکی، اسکچ مفهومی نقطهای است که تصمیمهای مهم از همینجا شروع میشوند: اینکه کدام بخش باید پلاستیکی باشد، کدام بخش فلزی، کدام فرم نیاز به وکیوم فرمینگ دارد، کدام بخش با تزریق پلاستیک ساخته میشود، و کدام قسمت باید شاسی فلزی داشته باشد. یعنی اسکچ مفهومی فقط یک نقاشی نیست؛ اولین نقشهی ذهنی برای انتخاب متریال، روش ساخت و چیدمان ارگونومیک است.
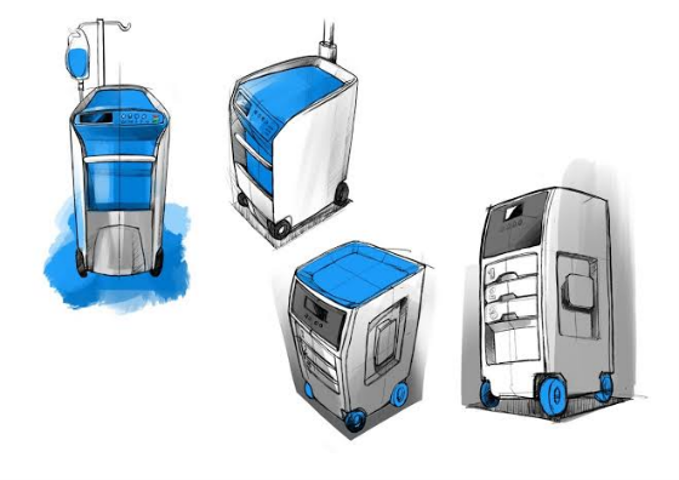
رندر حجمی
در طراحی صنعتی، رندر حجمی مرحلهای است که طراح بعد از اسکچ مفهومی به آن میرسد؛ یعنی وقتی ایدهی اولیه شکل گرفته، حالا باید ببینیم این ایده در فضا چه شکلی دارد، چقدر بزرگ است، چطور روی زمین مینشیند، چطور با بدن انسان ارتباط برقرار میکند و فرم کلیاش چه احساسی منتقل میکند. رندر حجمی معمولاً با نورپردازی ساده، رنگهای خنثی و بدون هیچگونه جزئیات انجام میشود تا ذهن بیننده فقط روی «حجم» تمرکز کند، نه روی زیبایی یا تزئینات.
در این مرحله، طراح نسبتها را بررسی میکند: ارتفاع دستگاه، عرض بدنه، عمق، زاویهی نمایشگر، محل قرارگیری هندپیس، فاصلهی نقاط تماس، و اینکه آیا حجم کلی دستگاه با سناریوی کاربری سازگار است یا نه. رندر حجمی کمک میکند بفهمیم آیا دستگاه بیش از حد سنگین به نظر میرسد، آیا بیش از حد باریک است، آیا مرکز ثقل درست قرار گرفته، و آیا فرم کلی با زبان طراحی موردنظر هماهنگ است.
رندر حجمی همچنین اولین جایی است که تصمیمهای مربوط به متریال و روش ساخت کمکم قابل تصور میشوند. وقتی حجم کلی مشخص شد، طراح میتواند تشخیص دهد کدام بخش باید فلزی باشد تا وزن و استحکام را تأمین کند، کدام بخش باید پلاستیکی باشد تا لمس راحت و ارگونومیک داشته باشد، کدام قسمت نیاز به فرم ارگانیک دارد که بعداً با وکیوم فرمینگ یا کستینگ ساخته شود، و کدام بخش باید دقیق و تیز باشد تا با تزریق پلاستیک تولید شود.
استراتژی خطوط جدایش در تقاطع فلز و پلاستیک
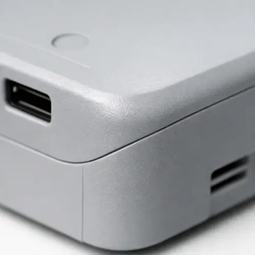
خطوط جدایش در دستگاههایی که ترکیب فلز و پلاستیک دارند، فقط یک مرز فیزیکی نیستند؛ این خطوط در واقع مرز زبان طراحی، مرز ارگونومی، مرز ساخت، و مرز تجربه کاربری هستند. وقتی فلز و پلاستیک کنار هم قرار میگیرند، خط جدایش باید طوری طراحی شود که هم از نظر فنی قابل تولید باشد، هم از نظر بصری طبیعی و یکپارچه دیده شود، و هم از نظر ارگونومیک رفتار بدن انسان را هدایت کند.
در طراحی تجهیزات پزشکی، این خطوط معمولاً در نقاطی قرار میگیرند که تغییر نقش اتفاق میافتد؛ یعنی جایی که فلز وظیفهی تحمل بار، استحکام، یا نگهداری مکانیزم را برعهده دارد و پلاستیک وظیفهی لمس، ارگونومی یا زیبایی را. بنابراین خط جدایش باید دقیقاً در مرز این دو نقش قرار بگیرد تا هم ساخت منطقی باشد، هم فرم طبیعی دیده شود.
یکی از اصول مهم این است که خط جدایش نباید در نقاطی باشد که دست کاربر روی آن میلغزد یا بیمار آن را لمس میکند؛ چون اختلاف جنس، اختلاف دما و اختلاف بافت میتواند تجربهی کاربری را مختل کند. به همین دلیل، خطوط جدایش معمولاً در سایهی فرم قرار میگیرند؛ یعنی در شکستهای طبیعی، در تغییر حجمها، یا در نقاطی که چشم کمتر آن را دنبال میکند. این کار باعث میشود مرز فلز و پلاستیک دیده شود، اما «تو چشم» نباشد.
از نظر ساخت، خط جدایش باید طوری طراحی شود که تلرانسهای فلز و پلاستیک با هم سازگار باشند. فلز دقیقتر است، پلاستیک انقباض و انبساط دارد؛ بنابراین خط جدایش باید کمی فاصلهی کنترلشده داشته باشد تا در تولید انبوه دچار تابیدگی یا ناهماهنگی نشود. به همین دلیل، طراح معمولاً خط جدایش را روی یک لبهی نرم یا شکست کوچک قرار میدهد تا اختلافهای تولیدی در ظاهر دیده نشود.
از نظر زبان طراحی، خط جدایش میتواند نقش «تعریف شخصیت محصول» را داشته باشد. اگر خط جدایش مستقیم و تیز باشد، محصول حس تکنولوژیک و صنعتی پیدا میکند؛ اگر منحنی و نرم باشد، محصول دوستانهتر و کلینیکالتر دیده میشود. بنابراین این خط فقط یک مرز نیست؛ یک ابزار بیانی است.
تفکیک نقشها در ساختار هیبریدی فلز + پلاستیک
قلب استراتژی هیبریدی، تقسیم وظیفه میان فلز و پلاستیک بر اساس نقش هر قطعه است.
در طراحی تجهیزات پزشکی، ساختار هیبریدی فلز و پلاستیک باعث میشود هر متریال دقیقاً در نقطهای استفاده شود که بیشترین ارزش فنی، ایمنی و تجربه کاربری ایجاد میکند. شاسی فلزی ستون فقرات دستگاه است و تمام بارهای مکانیکی، حرارتی و حفاظتی را مدیریت میکند؛ در حالی که پوسته پلاستیکی نقش شکلدهی، ارگونومی، زیبایی و ایمنی سطحی را برعهده دارد. این تقسیم نقش باعث افزایش دوام، بهبود عملکرد الکترونیکی و ارتقای تجربه کاربری میشود.
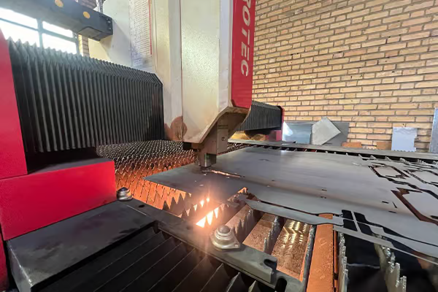
وظایف شاسی ورقکاری فلزی
- تحمل بارهای استاتیکی و دینامیکی برای حفظ پایداری دستگاه در شرایط کاری، حملونقل و لرزشهای محیطی.
- مقاومت در برابر سقوط، ضربه و واژگونی برای افزایش ایمنی تجهیزات پزشکی.
- ایجاد EMI/EMC Shielding جهت جلوگیری از تداخل الکترومغناطیسی، حفاظت از مدارهای حساس و پایدارسازی سیگنالها.
- مدیریت Thermal Management شامل انتقال حرارت، پشتیبانی از هیتسینکها، ایجاد مسیرهای خنککاری و جلوگیری از داغی موضعی.
- فراهمکردن پایهی نصب قطعات سنگین مثل منبع تغذیه، لیزر، پمپها، ترانسها و ماژولهای مکانیکی.
- ایجاد نقاط اتصال دقیق برای ماژولهای داخلی، ریلها، براکتها و مکانیزمهای حرکتی.
- افزایش استحکام کلی سازه و جلوگیری از تغییر شکل در طول عمر دستگاه.
وظایف پوستههای پلاستیکی
- شکلدهی ارگونومی، رابط کاربری، نرمی لبهها و ایجاد حس لمس مناسب و بهداشتی.
- پوشش خطوط اتصال، یکپارچهسازی حجمها و ایجاد فرمهای ارگانیک.
- تأمین عایقکاری الکتریکی برای جلوگیری از تماس ناخواسته با قطعات برقدار.
- کمک به افزایش Ingress Protection (IP) با جلوگیری از نفوذ مایعات، گردوغبار و آلودگیهای محیطی.
- امکان استفاده از رنگ، بافت، لوگو و جزئیات ظاهری برای تقویت هویت بصری محصول.
- کاهش وزن کلی دستگاه و بهبود قابلیت حمل و جابهجایی.
- ایجاد سطوح قابل شستوشو و مناسب برای محیطهای درمانی.
به این ترتیب، فلز «استخوانبندی» دستگاه و پلاستیک «پوست و چهره» آن میشود؛ این ترکیب باعث میشود دستگاه هم از نظر سازهای مقاوم باشد، هم از نظر تجربه کاربری و زیباییشناسی استانداردهای تجهیزات پزشکی را رعایت کند.
استراتژی انتخاب روش ساخت
یکی از بزرگترین خطاهای رایج در پروژههای طراحی تجهیزات پزشکی، تصمیمگیری درباره فرم بدون در نظر گرفتن تیراژ تولید، سناریوی کاربری و روش ساخت قطعات است. در استودیو ایکاس، تصمیمگیری درباره اینکه چه بخشی از دستگاه فلزی و چه بخشی پلیمری باشد تا هم از نظر اقتصادی و هم از نظر عملکردی و کلینیکی توجیه پذیر باشد، بر پایه چهار ستون اصلی انجام میشود:
ارگونومی لمس، سناریوی کاربری و حس کلینیکال
در دستگاههای پزشکی و زیبایی، بدن بیمار و دستان اپراتور بهطور مداوم با بخشهای مشخصی از محصول در تعاملاند:
نقاط لمسی و تعاملی (Touchpoints)
بخشهایی مانند هندپیس، دستگیرههای هدایت، پنلهای کنترلی، جای دست(Handrest) و قاب مانیتور بهتر است از متریالهای پلیمری ساخته شوند. پلاستیک حس گرما، لطافت، امنیت و تکنولوژیک بودن را به کاربر منتقل میکند و خطوط منحنی ارگونومیک آن از خستگی پزشک و اضطراب بیمار میکاهد.
نقاط مقاومت و استراکچر
ستونهای اصلی، پایهها، سینیهای سنگین، شاسی چرخها، نقاط اتصال مکانیزمها و بخشهای نیازمند تحمل ضربه در جابجایی یا استریل و شستشوی مداوم با شویندههای بیمارستانی، مستقیماً به ورقکاری فولادی (با پوشش الکترواستاتیک ضدخش) یا استیل ضدزنگ سپرده میشوند تا دستگاه در طول عمرش تغییر شکل ندهد و استانداردهای کلینیکی حفظ شود.
معادلهی طلایی تیراژ، هزینه قالبسازی و بهای تمامشده
موفقیت یک طراحی به سودآوری و توجیه اقتصادی بیزینس گره خورده است. مثال موردی — دستگاه لیزر موی زائد: فرض کنید هدف تولید یک دستگاه لیزر مو یا یونیت لاغری با تیراژ حدود۱۰۰ دستگاه در سال باشد. طراحی تمامپوسته با فرآیند تزریق پلاستیک به معنای چندین قالب فولادی بزرگ با هزینه نجومی و زمان ساخت چندماهه است؛ تصمیمی که بازگشت سرمایه (ROI) پروژه را ناممکن میکند.
جعبهابزار روشهای تولید قطعات پلاستیکی
برای دستیابی به ترکیب ایدهآل با شاسی فلزی، تیم طراحی باید فرآیند شکلدهی پلیمر را بر اساس تیراژ، ابعاد و کارکرد انتخاب کند. پنج گزینه اصلی عبارتاند از:
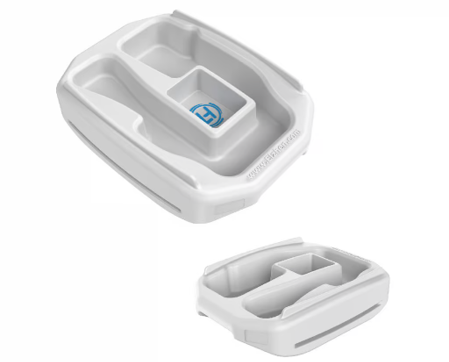
وکیوم فرمینگ (Vacuum Forming)
یک روش شکلدهی پلاستیک است که با استفاده از گرما و مکش خلأ، ورقهای ترموپلاستیک نرمشده را روی قالب میکشد تا دقیقاً فرم قالب را بگیرند. این فرآیند به دلیل هزینه پایین قالبسازی و سرعت بالا، برای تولید قطعات بزرگ یا تیراژ کم تا متوسط بسیار اقتصادی است. در صنایع پزشکی و طراحی تجهیزات، این روش بهعنوان جایگزینی هوشمندانه برای تزریق پلاستیک استفاده میشود، چون بدون فدا کردن زیبایی و کیفیت، هزینهها را به شدت کاهش میدهد.
این روش قهرمان قطعات متوسط تا بسیار بزرگ در تیراژ کم تا بالا است؛ قالب آلومینیومی یا MDF/ رزین ارزان، پوشش عالی برای شاسی فلزی و کیفیت سطح مناسب. محدودیت اصلی: دشواری در ریبهای داخلی و نیاز به طراحی دقیق لبهها وDraft Angle (معمولاً۳ تا ۵ درجه).
وکیوم کستینگ (Vacuum Casting)
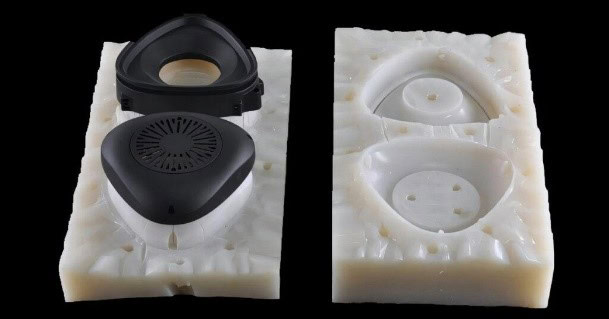
وکیوم کستینگ یک روش تولید قطعات پلیمری است که با استفاده از قالب سیلیکونی و مکش خلأ انجام میشود. این روش معمولاً برای نمونهسازی حرفهای، تولید میانتیراژ، ساخت قطعات با کیفیت تزریق پلاستیک اما با هزینه کمتر استفاده میشود. در واقع، وکیوم کستینگ یک نسخهی اقتصادیتر و سریعتر از تزریق پلاستیک است، مخصوصاً وقتی تیراژ پایین باشد و ساخت قالب فولادی منطقی نباشد. مناسب برای قطعات تجهیزات پزشکی که باید کیفیت بالا داشته باشند اما تیراژ کم است.
راهحل طلایی تست بازار و تیراژ ۱۰تا ۱۰۰ عدد برای قطعات کوچک تا متوسط؛ کیفیت سطح در حد تزریق پلاستیک. محدودیت: استهلاک قالب سیلیکونی پس از حدود۱۵ تا۲۵ ضرب.
فرآیند وکیوم کستینگ چگونه کار میکند؟
ابتدا مستر مدل (Master Model) معمولاً با پرینت سهبعدی یا CNC ساخته میشود. این مدل دقیقاً شکل نهایی قطعه را دارد. مستر مدل داخل یک محفظه قرار میگیرد و سیلیکون مایع دور آن ریخته میشود. بعد از خشک شدن، قالب سیلیکونی آماده است. رزین پلییورتان یا مواد مشابه داخل قالب ریخته میشود و با مکش خلأ، حبابها حذف میشوند تا قطعه کاملاً یکدست و بدون نقص باشد. قطعه در دمای کنترلشده پخت میشود و سپس از قالب خارج میشود. هر قالب سیلیکونی معمولاً بین ۲۰ تا ۳۰ قطعه را میتواند تولید کند.
تزریق پلاستیک (Injection Molding)
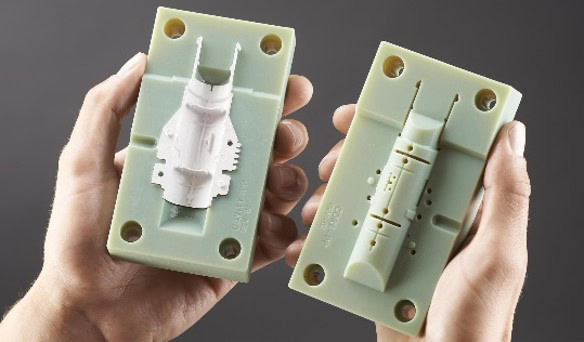
تزریق پلاستیک یک روش صنعتی برای تولید قطعات پلیمری با دقت بالا، سرعت زیاد و تیراژ انبوه است. در این روش، گرانول پلاستیک ذوب میشود و با فشار زیاد داخل یک قالب فولادی یا آلومینیومی تزریق میشود تا شکل نهایی قطعه را بسازد. این روش استانداردترین و دقیقترین تکنیک تولید قطعات پلاستیکی در جهان است.
فرآیند تزریق پلاستیک چگونه کار میکند؟
گرانولهای پلاستیک داخل سیلندر دستگاه گرم میشوند تا کاملاً مذاب شوند. پلاستیک مذاب با فشار زیاد داخل قالب تزریق میشود تا تمام جزئیات قالب را پر کند. قالب سرد میشود و پلاستیک جامد میشود. قالب باز میشود و قطعه نهایی بیرون میآید. این چرخه در چند ثانیه تکرار میشود و امکان تولید هزاران قطعه در روز را فراهم میکند.
فایبرگلاس / کامپوزیت (FRP)
فایبرگلس (Fiberglass) یک کامپوزیت پلیمری تقویتشده با الیاف شیشه است؛ یعنی از ترکیب دو جزء اصلی ساخته میشود: الیاف شیشه بهعنوان بخش تقویتکننده، رزین پلیمری مثل پلیاستر، اپوکسی یا وینیلاستر بهعنوان ماتریس نگهدارنده (چسبی که الیاف را کنار هم نگه میدارد و تنشها را منتقل میکند.) این ترکیب باعث میشود مادهای سبک، بسیار مقاوم، ضدخوردگی، عایق حرارتی و الکتریکی بهدست بیاید که در صنایع مختلف کاربرد گسترده دارد.
برای تیراژ ۵تا۵۰ عدد با ابعاد بزرگ و یکپارچه که استحکام مهندسی نیاز دارند؛ قالبسازی اقتصادی بدون محدودیت ابعاد، اما پرداخت دستی و کیفیت پایینتر در سطوح پشتی که دیده نمیشوند.
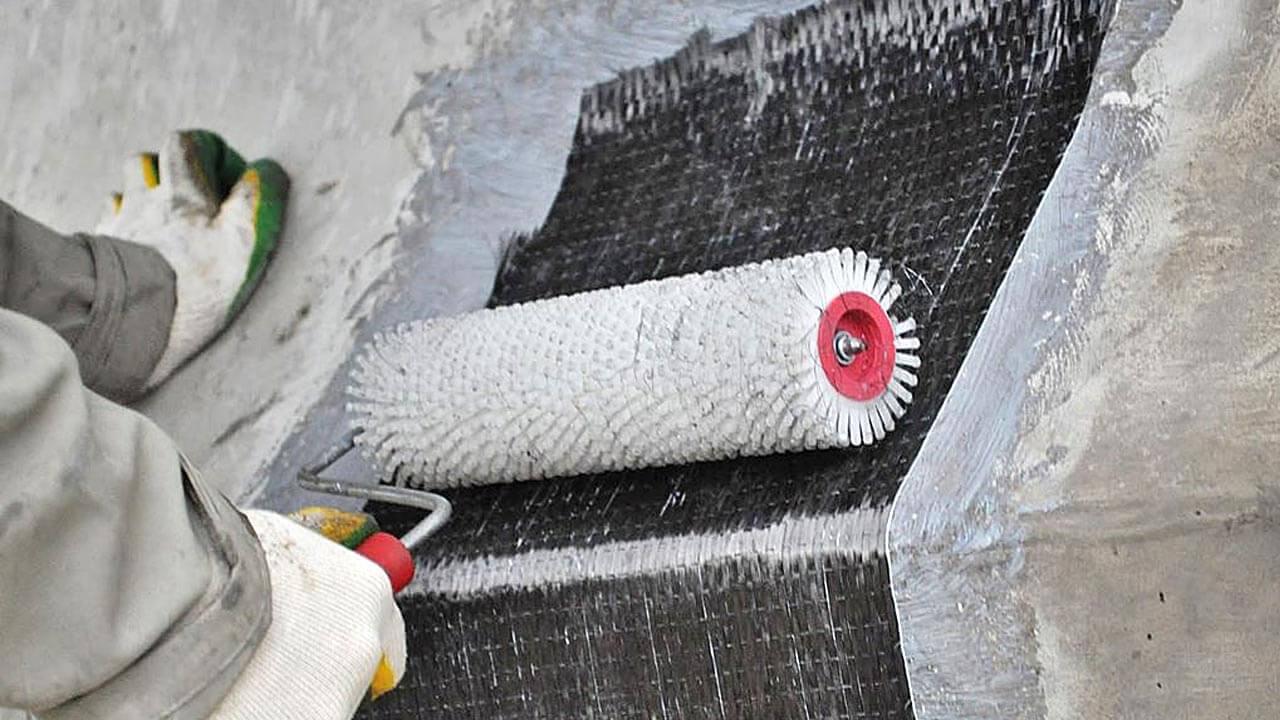
روشهای تولید فایبرگلس بسته به کاربرد، روشهای مختلفی برای ساخت فایبرگلس وجود دارد:
- Hand Lay-Up: لایهگذاری دستی الیاف و رزین روی قالب
- Spray-Up: پاشش همزمان الیاف خرد شده و رزین
- Pultrusion: تولید پروفیلهای طولی
- Vacuum Bagging: افزایش کیفیت با مکش هوا
این روشها اجازه میدهند قطعات بزرگ، سبک و مقاوم ساخته شوند.
پرینت سهبعدی صنعتی (FDM/SLA/SLS)
پرینت سهبعدی (3D Printing) یا ساخت افزایشی (Additive Manufacturing) یک روش تولید است که در آن قطعه لایهبهلایه ساخته میشود. یعنی برخلاف روشهای سنتی که کم میکنیم (مثل CNC) یا فشار میدهیم (مثل تزریق پلاستیک)، اینجا اضافه میکنیم تا شکل نهایی ساخته شود. این روش برای نمونهسازی سریع، تولید قطعات پیچیده، ساخت فرمهای ارگانیک و تولید میانتیراژ خاص فوقالعاده کاربردی است.
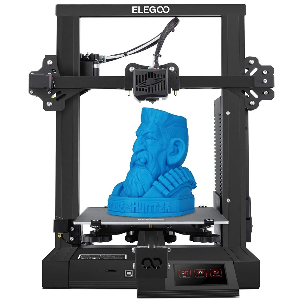
انواع اصلی پرینت سهبعدی
در طراحی تجهیزات پزشکی، معمولاً با سه تکنولوژی اصلی سروکار داریم:
FDM (فیلامنتی)
برای نمونههای اولیه، ماکتهای فرم، تست ارگونومی
- رایجترین و اقتصادیترین روش
- استفاده از فیلامنت پلاستیکی (ABS، PLA، PETG)
- مناسب برای نمونهسازی اولیه و قطعات بزرگ
- کیفیت سطح متوسط
SLA / Resin (رزینی)
هندپیسها، قطعات ظاهری، نمونههای کلینیکی
- دقت بسیار بالا
- سطح بسیار صاف و مناسب قطعات ظاهری
- استفاده از رزین حساس به نور
- مناسب برای قطعات کوچک، دقیق و پیچیده
SLS (پودر نایلون)
قطعات مکانیزمی، لولاها، اتصالات داخلی
- بسیار مقاوم
- بدون نیاز به ساپورت
- مناسب برای قطعات مکانیکی و کاربردی
- استفاده از پودر نایلون با لیزر
| روش ساخت پلیمر | تیراژ پیشنهادی | ابعاد قطعه | مزیت اصلی در ترکیب با ورقکاری | محدودیت یا نکته مهندسی |
| وکیوم فرمینگ | ۵۰ تا ۵۰۰۰+ عدد | متوسط تا بسیار بزرگ | قالب ارزان، پوشش عالی برای شاسی | محدودیت در ریبهای داخلی، طراحی دقیق لبهها |
| وکیوم کستینگ | ۱۰ تا ۱۰۰ عدد | کوچک تا متوسط | کیفیت سطح در حد تزریق، ایدهآل برای تست بازار | استهلاک قالب سیلیکونی پس از ۱۵ تا ۲۵ ضرب |
| تزریق پلاستیک | بالای ۱۰۰۰ عدد | کوچک تا بزرگ | کمترین قیمت تمامشده، تلرانس دقیق | هزینه اولیه قالبسازی سنگین و زمانبر |
| فایبرگلاس (FRP) | ۵ تا ۵۰ عدد | بزرگ و یکپارچه | استحکام ساختاری بالا، قالب اقتصادی | پرداخت دستی، کیفیت پایینتر در سطوح غیرنمایان |
| پرینت سهبعدی صنعتی | ۱ تا ۲۰ عدد | کوچک تا متوسط | سرعت بالا برای نمونه و قطعات کاستوم | گران در تیراژ، نیاز به پرداخت سطح |
ترکیب هوشمندانه هر یک از این روشهای پلاستیکی با ورقکاری فلز، راهکار اصلی تولید پوسته و شاسی تجهیزات پزشکی و آزمایشگاهی در ایران است.
نسبت پلاستیک به فلز و نقش تجربه تیم طراحی
نسبت حضور ورقکاری به پلیمر در یک دستگاه، نتیجه یک موازنه فنی میان هویت بصری و محدودیتهای تکنولوژیک ساخت است و به ماهیت محصول، بهای تمامشده کالا و استراتژی هویت فرمی بستگی دارد.
مرز خط قرمز ورقکاری: فرمهای دابلکُرو
ورقکاری فلزی پادشاه سرعت، استحکام و سطوح فلت و خمشهای تکمحوره است؛ اما توانایی شکلدهی در فرمهای کروی سهبعدی و سطوح سیال پیچیده (Double Curvature) را بدون قالبهای کشش عمیق و گرانقیمت ندارد. اگر کاراکتر محصول نیازمند انحناهای ملایم، زاویههای خاص ارگونومیک، نشیمنگاههای ارگانیک هندپیس یا فرورفتگیهای پیچیده باشد، طراح باید این فرمها را از ساختار فلزی تفکیک کرده و به پوستههای وکیوم فرمینگ یا وکیوم کستینگ بسپارد. ورقکاری در پشت صحنه بهعنوان استخوانبندی و شاسی مستحکم عمل میکند و پوستههای پلیمری با دقت روی آن مونتاژ میشوند.
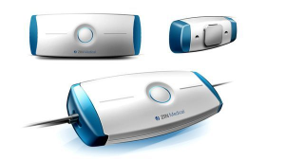
تجربه تیم طراحی: تصمیمگیری هوشمندانه قبل از CAD
هنر طراح صنعتی باتجربه در حوزه تجهیزات پزشکی این است که خطوط جدایش قطعات(Split Lines) را از همان اولین اتودهای دستی بهگونهای ترسیم کند که:
- هیچ درز و ناهماهنگی بین ورق فلزی و قطعه پلاستیکی پس از تلرانسهای مونتاژ و رنگآمیزی ایجاد نشود.
- تفاوت ضریب انبساط حرارتی فلز و پلاستیک در محل اتصالات جذب شود.
- در صورت نیاز به نسخه اقتصادیتر، بتوان بدون دستکاری شاسی فلزی، صرفاً پوستههای بیرونی را ارتقا داد یا ماژولار کرد.
به همین دلیل انتخاب روش ساخت در مرحله طراحی، به تجربه طراح و هماهنگی تیم طراحی با تیم ساخت و تولید وابسته است؛ تیمی که بهترین تصمیم را پیش از ساختن قالب اتخاذ میکند.
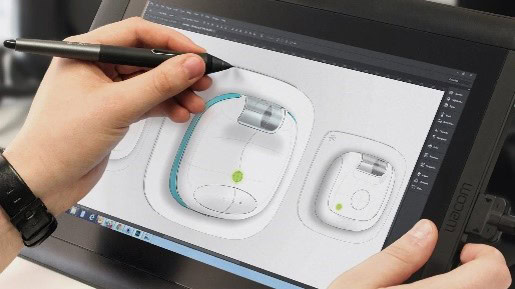
ایدهپردازی، ،DFM استانداردها و ورود به تولید انبوه
پس از تثبیت کانسپت و انتخاب روش ساخت، فازهای مهندسی به این شکل پیش میروند:
ایدهپردازی و فرمیابی
اسکچهای مفهومی روی کاغذ و تبلت برای تست حالتهای قرارگیری مانیتور، هندپیس، دکمههای اضطراری و چرخها؛ بررسی زاویه دید نمایشگر بر اساس خط دید پزشک در حالت ایستاده و نشسته؛ و تثبیت اینکه کدام بخشها ورق فلزی با رنگ الکترواستاتیک و کدام بخشها پوسته پلیمری (پنل جلویی، جایگاه دستهها، کاورهای جانبی) خواهند بود.
DFM ورقکاری
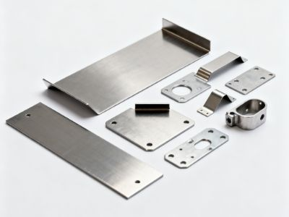
انتخاب متریال (ST14 / ST12، گالوانیزه، آلومینیوم 5052، 6061)، رعایت شعاع خمش و فواصل سوراخها، بهینهسازی گسترده (Flat Pattern) و طراحی اتصالات پیچ و پرچ، پینهای قفلشونده و PEM Fasteners برای حذف جوشکاری پیچیده.
DFM پلاستیک
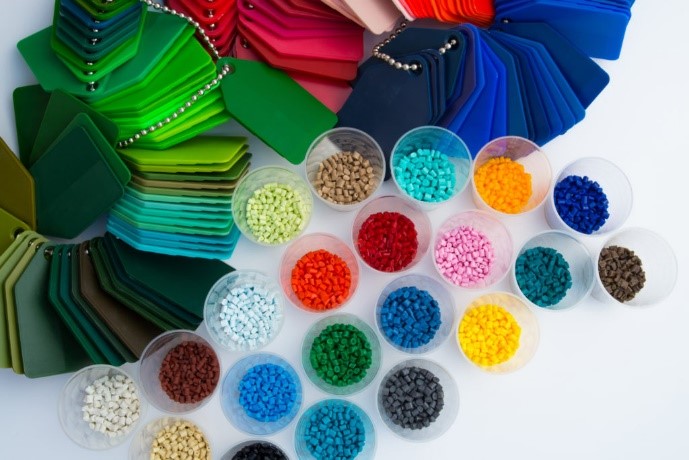
انتخاب متریال گرید پزشکی،(ABS، PC-ABS، Polyurethane) انتخاب فرآیند متناسب با تیراژ (ترموفرمینگ/واکیوم، ،RIM تزریق سنتی، چاپ سهبعدی صنعتی) و رعایت زوایای خروج قالب(Draft Angle) ، ضخامت یکنواخت دیواره و ریبهای تقویتی.
استانداردها
طراحی باید مطابقIEC 60601-1 —استاندارد پایه ایمنی و عملکرد اساسی تجهیزات پزشکی الکتریکی که الزامات طراحی، ساخت و تست ایمن دستگاه را برای بیمار و اپراتور تعیین میکند — و ارگونومی و تجربه کاربری بر پایه IEC 62366 – یک استاندارد بینالمللی برای مهندسی قابلیت استفاده (Usability Engineering) در تجهیزات پزشکی است که به کاهش خطاهای کاربری و افزایش ایمنی بیمار کمک میکند – انجام شود، بههمراه سهولت استریل و مقاومت در برابر شویندههای بیمارستانی و درجه حفاظت نفوذ IPX1 تا IPX4 و بالاتر.
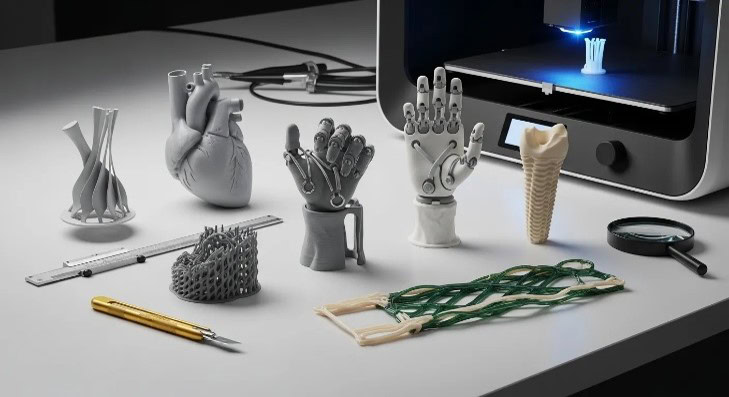
ساخت ماکت ارگونومی و Fit-Check فیزیکی، نمونه اولیه عملکردی با برش لیزر و خمCNC و مدلسازی پوستههای پلیمری، سپس تستهای مونتاژپذیری، جریان هوا ،(Airflow) سقوط و لرزش.
ساخت ماکت ارگونومی و Fit-Check فیزیکی، نمونه اولیه عملکردی با برش لیزر و خمCNC و مدلسازی پوستههای پلیمری، سپس تستهای مونتاژپذیری، جریان هوا ،(Airflow) سقوط و لرزش.
ورود به تولید انبوه
تدوین نقشههای 2D ساخت با تلرانسگذاری هندسی ،(GD&T) ساختار محصول مهندسی و تولیدی EBOM)و (MBOM دستورالعمل مونتاژ گامبهگام(SOP) و کنترل خطای مونتاژ (Poka-Yoke).
نتیجه گیری
در نهایت، طراحی تجهیزات پزشکی دیگر یک تقابل میان «کارایی» و «زیبایی» نیست؛ بلکه تعادلی هوشمندانه میان «استحکام مهندسی» و «تجربه کاربری» است.
ما آموختهایم که برای تولید یک تجهیز پزشکی موفق در تیراژهای محدود و متوسط، نباید در بند هزینههای سنگین قالبسازی سنتی اسیر شد. استفاده از ساختار هیبریدی – بهرهگیری از شاسی فلزی CNC برای پایداریِ ساختاری و پوستههای پلیمری مدرن برای ارگونومی و هویت بصری – همان فرمول طلایی است که محصولات پیشرو را از نمونههای آزمایشگاهی متمایز میکند.
موفقیت در این مسیر، حاصلِ تلفیق دقیق هنر طراحی، دانش DFM (طراحی برای تولید) و رعایت استانداردهای سختگیرانه است. محصول نهایی، فقط یک دستگاه نیست؛ بلکه نمادی از اعتماد، ایمنی و کیفیت است که باید در خط تولید نیز با همان دقت و سادگیِ طراحی، متولد شود.
طراحی حرفهای، مرز باریک میان یک پروژه آزمایشگاهی و یک محصول موفق تجاری است. اگر بهدنبال این هستید که محصول پزشکیتان علاوه بر دقت فنی، از نظر ارگونومی و هزینههای تولید نیز در کلاس جهانی باشد، استودیو طراحی صنعتی ایکاس (Ekas Design) همراه تخصصی شماست. ما در ایکاس، از مرحله اسکچهای اولیه تا تدوین نهایی نقشههای ساخت و نظارت بر تولید، در کنار شما هستیم تا پیچیدگیهای فنی را به سادگی تبدیل کنیم.