دنیای توسعه و تولید محصول در سالهای اخیر دستخوش تحولی چشمگیر شده است؛ تحولی که فاصله میان یک ایده ذهنی روی کاغذ تا قطعهای ملموس و فیزیکی را به کمترین زمان ممکن رسانده است. در قلب این انقلاب صنعتی، تکنولوژی پرینت سهبعدی یا ساخت افزودنی قرار دارد؛ ابزاری قدرتمند که به طراحان، مهندسان و تولیدکنندگان این امکان را میدهد تا بدون نیاز به فرآیندهای پرهزینه و زمانبر قالبسازی، پیچیدهترین طرحهای مهندسی را مستقیماً از فایل دیجیتال به دنیای واقعی بیاورند. در این مقاله جامع، مسیر خلق یک محصول از طریق پرینت سهبعدی را بررسی میکنیم؛ از نحوه کارکرد و انواع تکنولوژیها گرفته تا انتخاب متریال مناسب، مراحل اجرا و جایگاه استراتژیک آن در چرخه تولید مدرن.
پرینت سهبعدی چیست و چگونه کار میکند؟
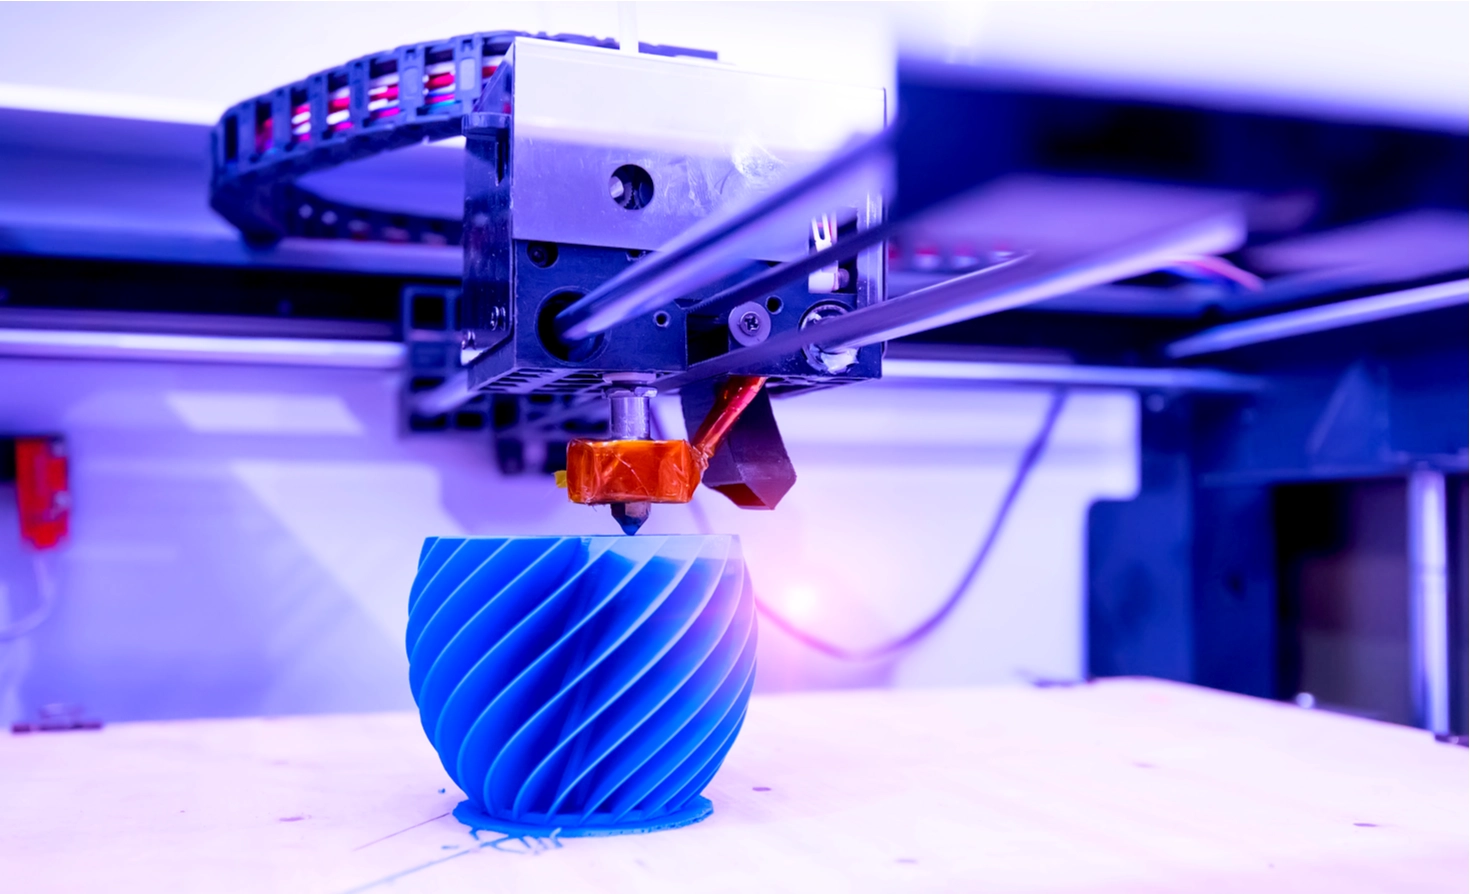
پرینت سهبعدی (3D Printing) که در متون آکادمیک و استانداردهای صنعتی از آن با عنوان «ساخت افزودنی» (Additive Manufacturing یا AM) یاد میشود، مجموعهای از فرآیندهای مهندسی است که در آن اشیاء فیزیکی بهصورت لایهبهلایه و مستقیماً از روی یک مدل دیجیتال کامپیوتری ساخته میشوند. این فناوری یکی از ستونهای اساسی انقلاب صنعتی چهارم به شمار میرود و رویکرد طراحی و تولید را در صنایع مختلف، از هوافضا و پزشکی گرفته تا کالاهای مصرفی، دگرگون کرده است.
مفهوم ساخت افزودنی در برابر ساخت کاهشی
برای درک دقیق عملکرد پرینتر سهبعدی، ابتدا باید تقابل بنیادین آن را با روشهای کلاسیک ساخت مقایسه کرد:
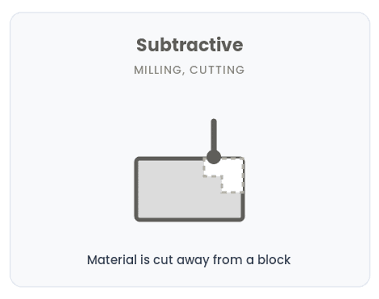
- تولید کاهشی (Subtractive Manufacturing): در متدهای سنتی نظیر فرزکاری، تراشکاری و برادهبرداری با دستگاههای CNC، قطعه از طریق تراشیدن و خالی کردن یک بلوک خام فلزی یا پلیمری شکل میگیرد. در این فرآیند، بخش قابلتوجهی از متریال به عنوان ضایعات و براده هدر میرود و ابزار برشی برای دسترسی به حفرههای عمیق، منفیها (Undercut) یا شیارهای باریک داخلی با محدودیتهای هندسی جدی مواجه است.
- تولید افزودنی (Additive Manufacturing): در نقطه مقابل، پرینت سهبعدی ماده مصرفی را منحصراً در نقاطی قرار میدهد که در هندسه نهایی مدل سهبعدی حضور دارد. در این شیوه، ماده خام بدون تراشیدن ضایعات و به شکل افزایشی تثبیت میشود؛ بنابراین آزادی عمل طراح در پیادهسازی فرمهای پیچیده، شبکههای مشبک سبک (Lattice Structures) و کانالهای داخلی غیرقابلدسترس به حداکثر میرسد و پرتی ماده به حداقل کاهش مییابد.
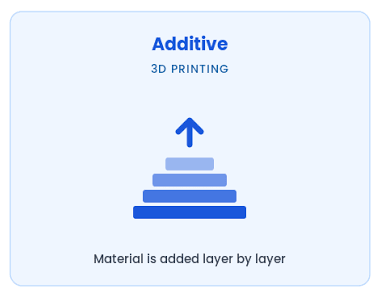
منطق لایهنشانی در پرینترهای سهبعدی
اساس کار تمامی پرینترهای سهبعدی، علیرغم تفاوتهای بنیادین در مکانیزم ذوب یا سختسازی متریال، مبتنی بر «لایهنشانی متوالی» (Sequential Layering) است. این فرآیند طی مراحل پیوسته زیر انجام میپذیرد:
1- برشزنی افقی مدل: نرمافزار اسلایسر (Slicer)، مدل سهبعدیِ بدون بعد زمانی را به برشهای افقی موازی با ضخامتهای بسیار دقیق (معمولاً بین ۲۰ تا ۳۰۰ میکرون بر اساس نوع فناوری و دقت مورد نیاز) تقطیع میکند.
2- ترسیم مقطع هر لایه (2D Layer): پرینتر اطلاعات مقطع اولین لایه را از فایل حرکتی (G-Code) دریافت کرده و ماده خام را روی صفحه ساخت (Build Plate) مینشاند یا سخت میکند.
3- پیوستگی و جوشخوردگی بینلایهای: پس از اتمام سطح دوبعدی اول، هد یا صفحه ساخت بهاندازه دقیق ضخامت یک لایه در محور عمودی (محور Z) جابهجا میشود. سپس لایه دوم مستقیماً روی لایه زیرین ایجاد شده و تحت اثر حرارت، واکنش شیمیایی نوری یا ذوب لیزری به لایه قبلی جوش میخورد.
این چرخه به صورت خودکار صدها یا هزاران بار متوالی تکرار میشود تا در نهایت تمامی برشهای دوبعدی روی یکدیگر چیده شده و ساختار نهایی سهبعدی، یکپارچه، بدون نیاز به ابزار واسط یا قالب فیزیکی پدیدار گردد.
انواع تکنولوژیهای پرینت سهبعدی
دنیای ساخت افزودنی شامل روشهای متنوعی برای تبدیل مواد خام به قطعات فیزیکی است. هر یک از این تکنولوژیها از مکانیزم انرژی متفاوتی (نظیر گرما، نور لیزر یا اشعه فرابنفش) برای شکلدهی به پلیمرها یا فلزات استفاده میکنند. انتخاب تکنولوژی مناسب بستگی مستقیمی به نیاز پروژه به دقت ابعادی، خواص مکانیکی، کیفیت سطح و هزینه تمامشده دارد. در ادامه، چهار فناوری اصلی و پرکاربرد این حوزه را بررسی میکنیم.
فناوری FDM / FFF (رسوبنشانی رشتههای ذوبشده)
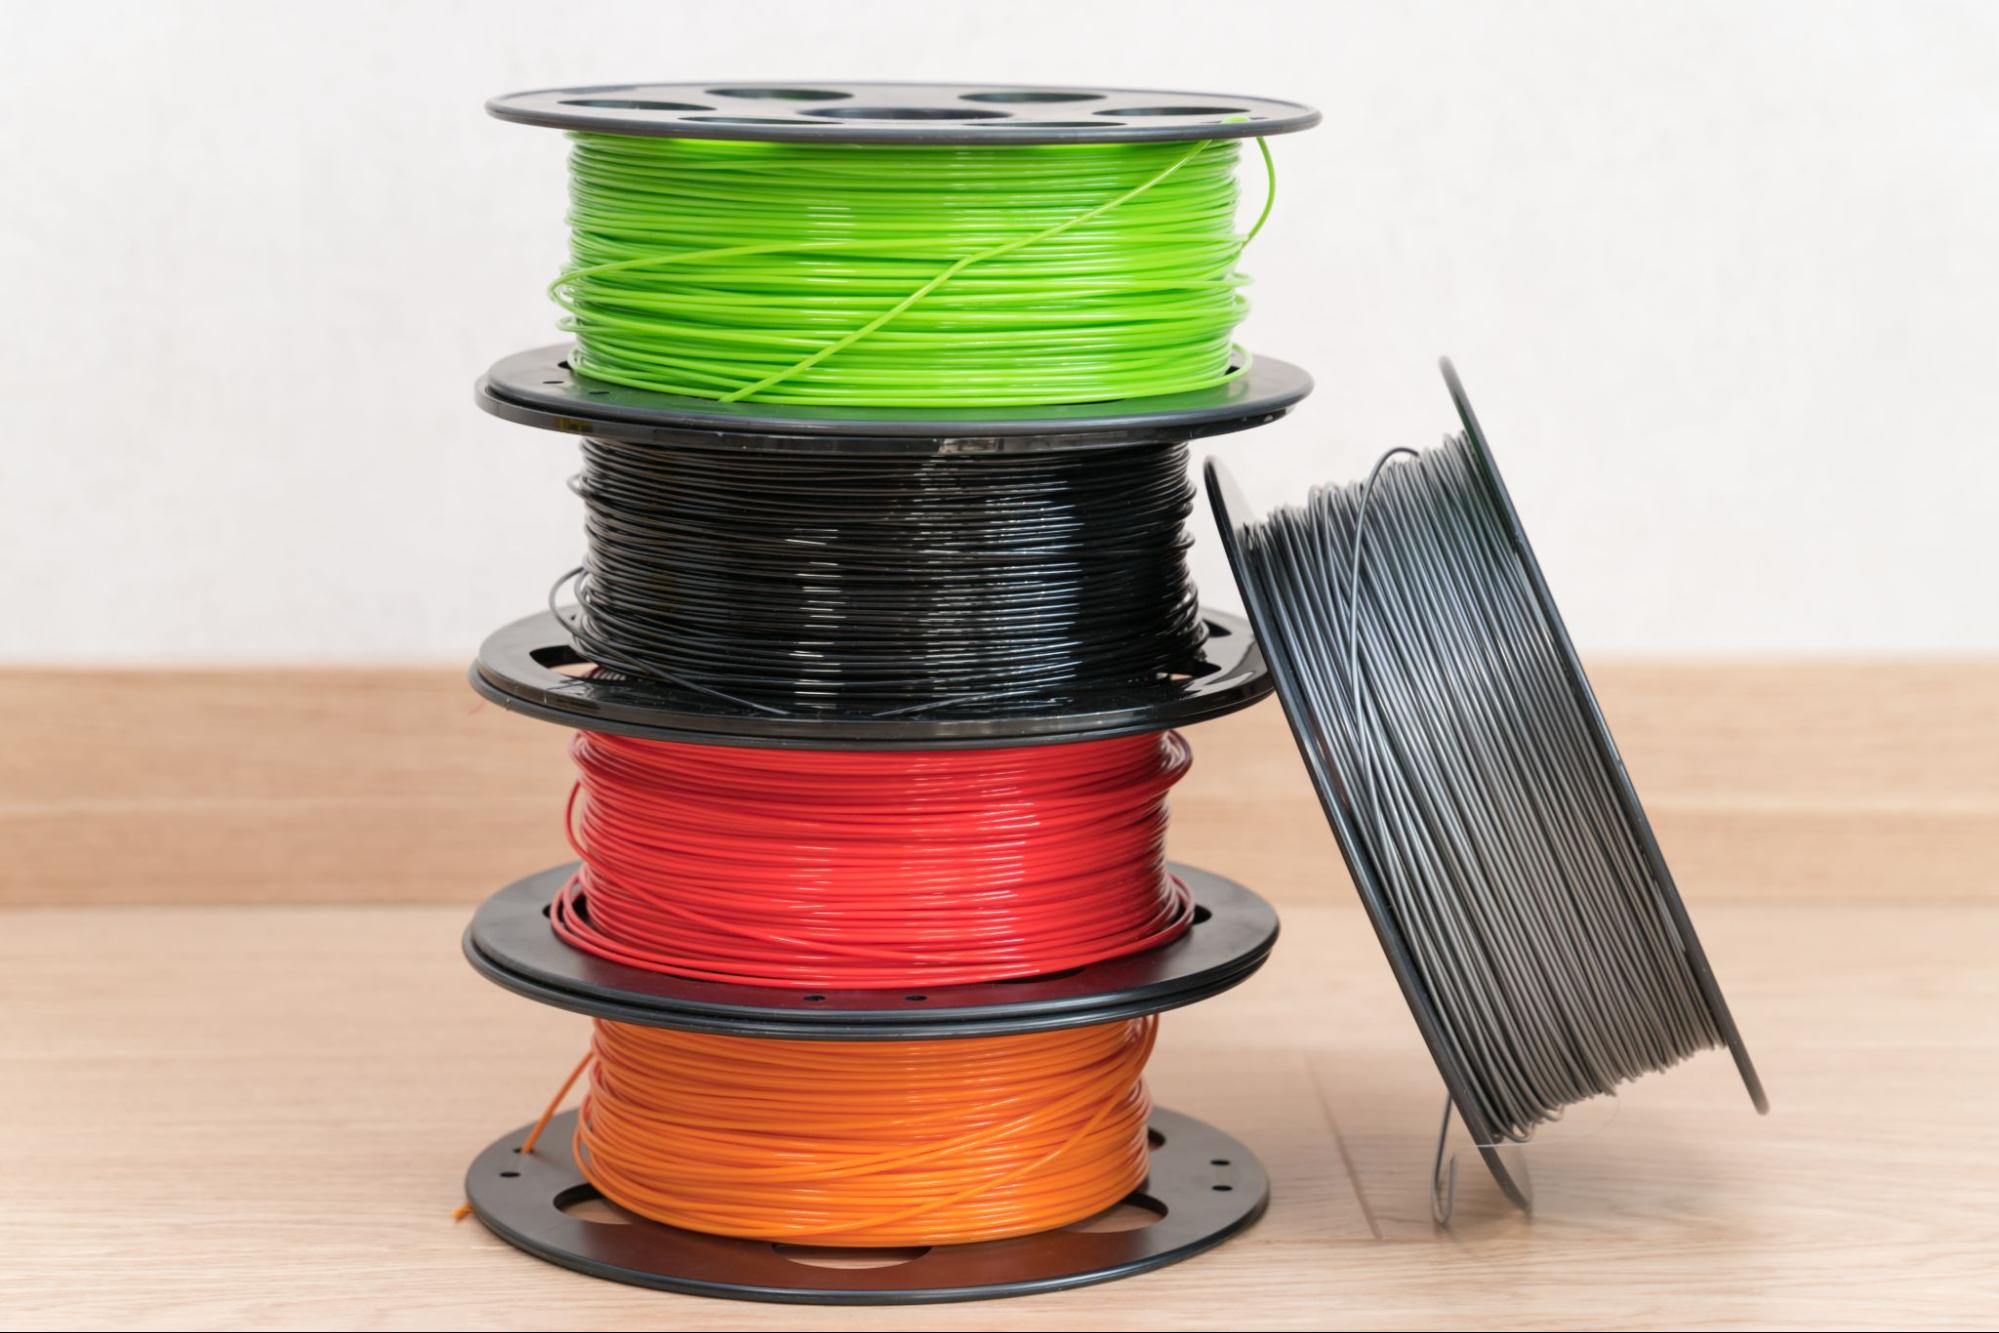
فناوری FDM رایجترین و در دسترسترین متد پرینت سهبعدی در دنیا است. در این روش، ماده خام به شکل یک رشته باریک پلیمری به نام فیلامنت توسط موتورهای فیدر کشیده شده و وارد محفظه اکسترودر داغ میشود. فیلامنت پس از رسیدن به نقطه ذوب خمیری، از طریق یک نازل با قطر مشخص (معمولاً بین ۰.۲ تا ۰.۸ میلیمتر) با حرکات برنامهریزیشده روی صفحه ساخت نشانده میشود. هر رشته مذاب پس از خروج از نازل، بلافاصله در مجاورت هوا سرد و سفت شده و به لایههای مجاور و زیرین خود پیوند میخورد. این روش برای ساخت نمونههای اولیه حجیم، تستهای فرمی و قطعات آزمایشی با هزینه مقرونبهصرفه ایدهآل است.
فناوری SLA و DLP (پلیمریزاسیون نوری رزینهای مایع)
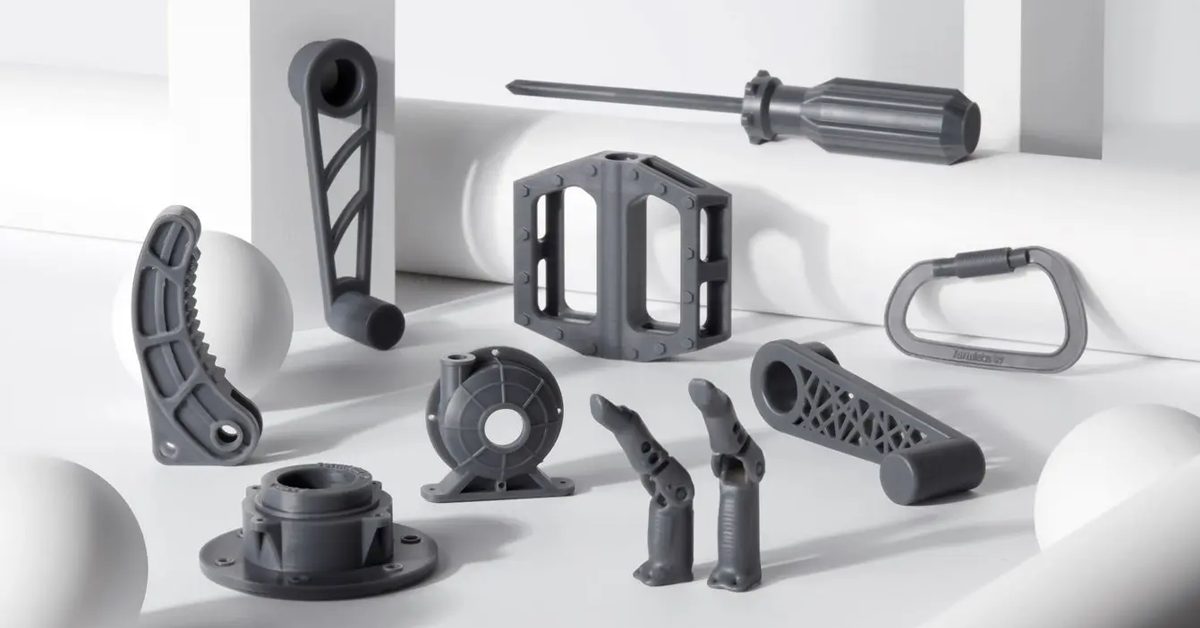
فناوریهای مبتنی بر فتورزین نظیر استریولیتوگرافی (SLA) و پردازش دیجیتال نور (DLP)، از یک رزین مایع حساس به نور به عنوان ماده اولیه استفاده میکنند. در این متدها، یک منبع نور فرابنفش (پرتو لیزر متمرکز در SLA یا یک پروژکتور نوری دیجیتال در DLP) به صورت انتخابی به سطح یا کف مخزن رزین تابانده میشود. مایع رزین در اثر برخورد فوتونهای نوری دچار فرآیند پخت یا کراسلینکینگ شده و در کسری از ثانیه جامد میشود. پس از تکمیل هر مقطع، صفحه ساخت در محور Z جابهجا شده و لایه بعدی شکل میگیرد. ویژگی برجسته این فناوری، دستیابی به بالاترین دقت ابعادی، سطوح صیقلی بدون خطوط لایه ملموس و قابلیت پیادهسازی جزییات بسیار ظریف است.
فناوری SLS (زینترینگ انتخابی پودرهای پلیمری با لیزر)
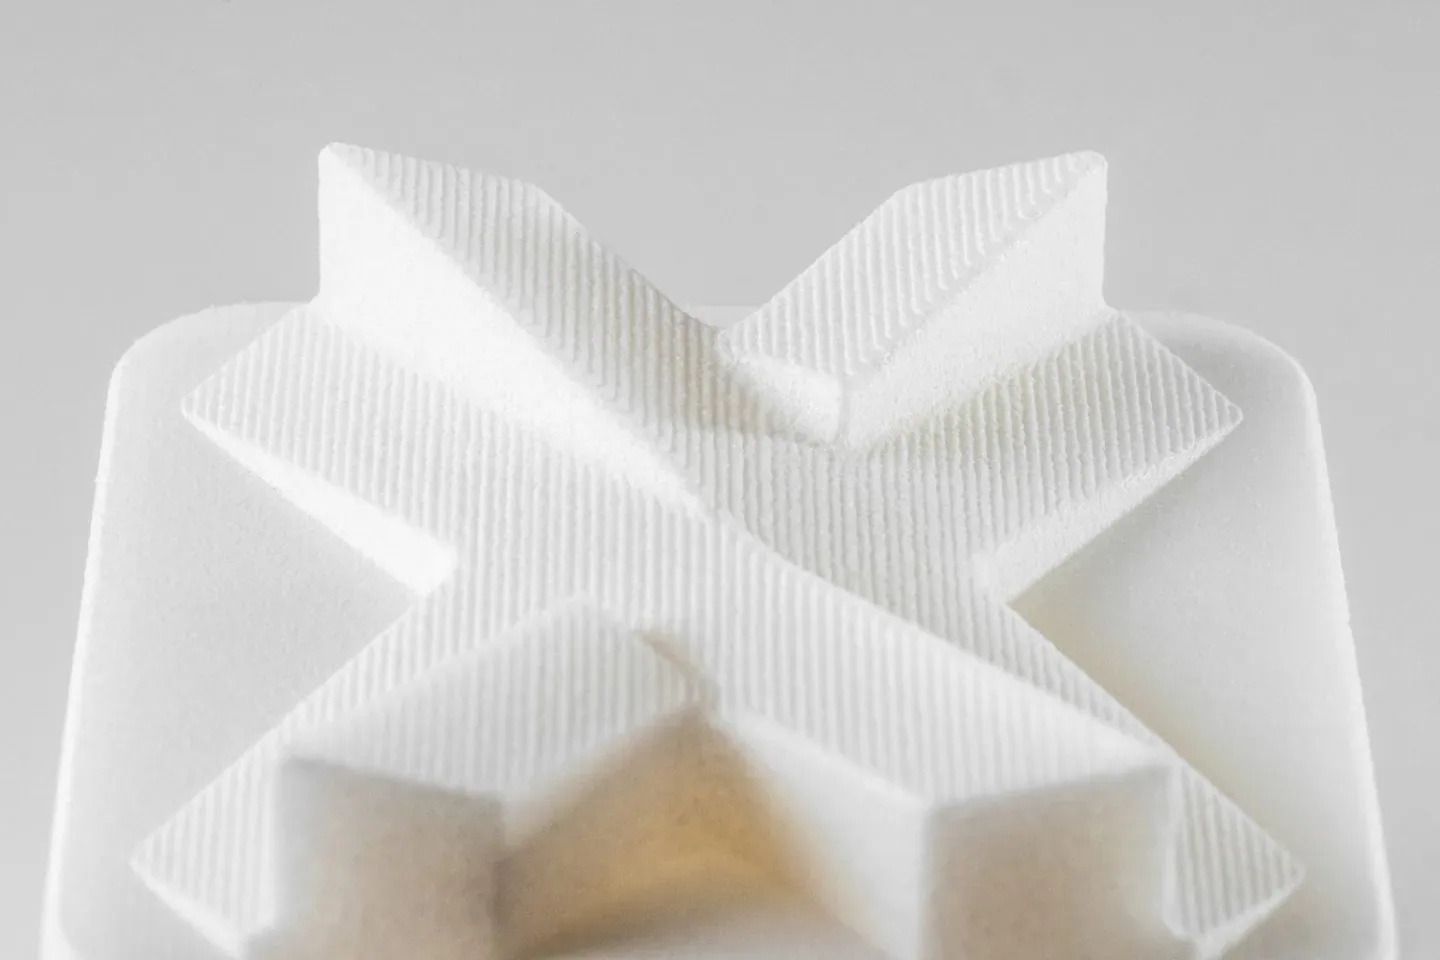
فناوری SLS یکی از استانداردهای طلایی تولید قطعات عملکردی در صنعت است. در این فرآیند، مخزن دستگاه با لایهای نازک از پودر پلیمر مهندسی (عمدتاً نایلون یا پلیآمید) پوشانده میشود که تا دمایی اندک زیر نقطه ذوب خود پیشگرم شده است. سپس یک پرتو لیزر کربن دیاکسید پرقدرت، ذرات پودر را در نقاط تعریفشده مدل ذوب کرده و به یکدیگر جوش میدهد (فرآیند تفجوشی یا Sintering). پس از اتمام هر لایه، یک تیغه یا غلتک مکانیکی لایه جدیدی از پودر را روی بستر قبلی پخش میکند. مزیت بینظیر SLS این است که پودرهای ذوبنشده در اطراف قطعه به عنوان تکیهگاه عمل میکنند؛ بنابراین این روش نیازی به ساخت سازههای ساپورتگذاری نداشته و امکان پرینت قطعات درهمتنیده، مکانیزمهای مفصلی و قطعات با استحکام مکانیکی ایزوتروپیک بالا را فراهم میسازد.
فناوری SLM و DMLS (ذوب انتخابی پودرهای فلزی)
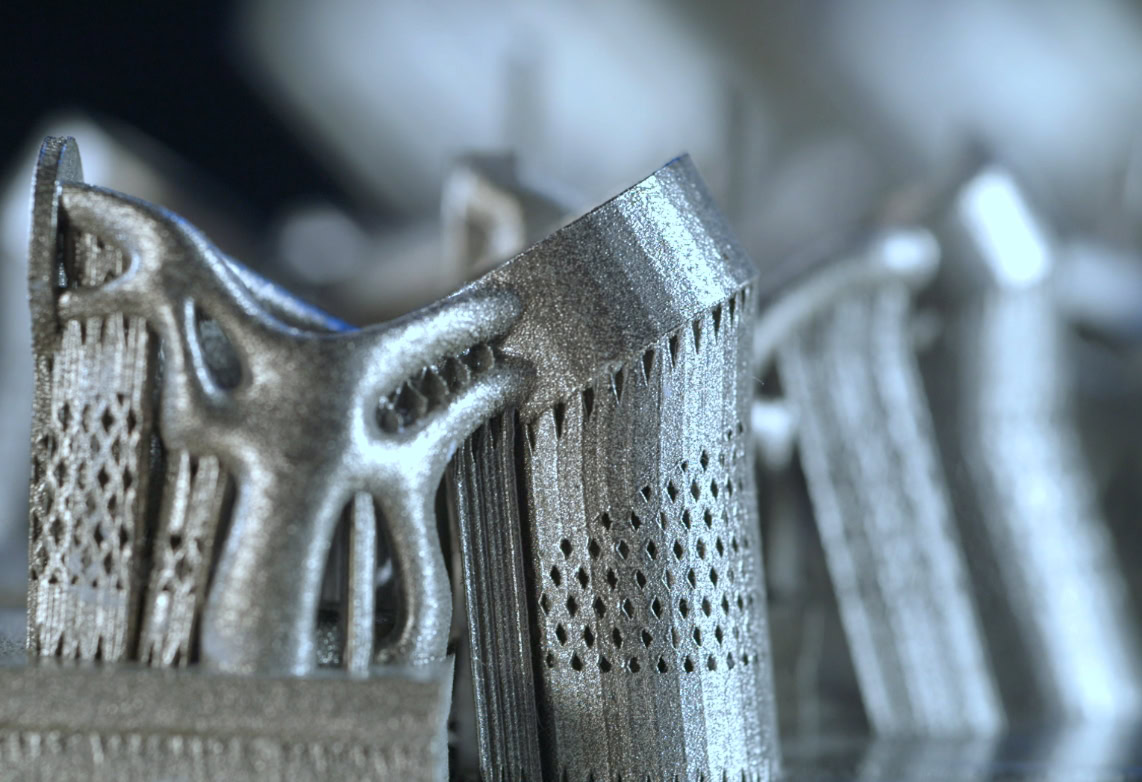
فناوریهای SLM و DMLS پیشرفتهترین متدهای ساخت افزودنی برای تولید مستقیم قطعات نهایی فلزی به شمار میروند. سازوکار این دستگاهها مشابه فرآیند پودری SLS است، با این تفاوت که به جای پلیمر، از پودرهای میکرونی آلیاژهای فلزی نظیر آلومینیوم، تیتانیوم، فولاد زنگنزن و سوپرآلیاژهای اینکونل در محفظهای عاری از اکسیژن (تحت گاز خنثی مانند آرگون یا نیتروژن) استفاده میشود. یک لیزر فیبر نوری بسیار پرتوان، ذرات پودر فلز را در امتداد مسیر دیجیتال بهطور کامل ذوب میکند تا پیوند متالورژیکی صددرصدی میان لایهها ایجاد شود. قطعات خروجی این روش دارای چگالی بالا، ساختار کریستالی فشرده و خواص مکانیکی مشابه یا حتی فراتر از قطعات ریختهگری و فورج هستند و کاربرد مستقیم در صنایع هوافضا، پزشکی و خودروسازی پیشرفته دارند.
متریالها و مواد مصرفی در پرینت سهبعدی
موفقیت یک قطعه پرینتشده صرفاً به هندسه و طراحی آن وابسته نیست؛ انتخاب متریال مناسب تعیینکننده اصلی خواص مکانیکی، مقاومت حرارتی، دوام شیمیایی و عملکرد نهایی قطعه در شرایط کاری واقعی است. تنوع مواد مصرفی در ساخت افزودنی طی سالهای اخیر رشدی چشمگیر داشته و از پلاستیکهای اقتصادی تا پلیمرهای فوقمهندسی و آلیاژهای پیشرفته فلزی گسترش یافته است.
فیلامنتهای پلیمری پرکاربرد
فیلامنتها رشتههای ترموپلاستیکی هستند که در پرینترهای FDM مصرف میشوند. این مواد به دلیل سهولت در فرآیند پرینت و دسترسی آسان، بیشترین سهم را در نمونهسازی اولیه دارند:
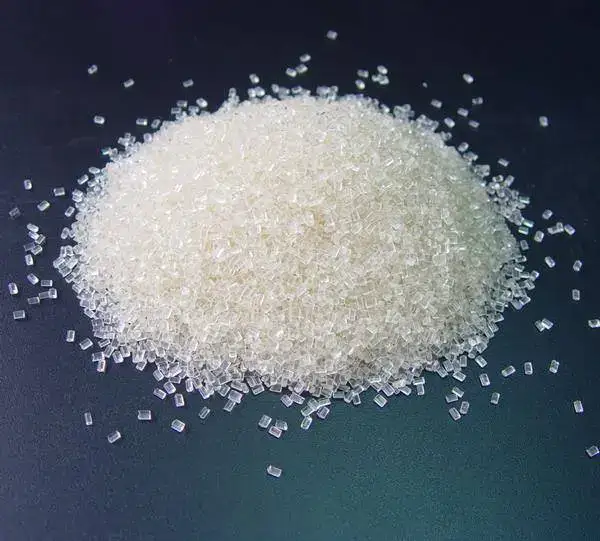
PLA (پلیلاکتیک اسید)
پلیمری زیستتخریبپذیر و بر پایه منابع گیاهی مانند نشاسته ذرت است. پیادهسازی آن بسیار آسان بوده و دچار تاببرداشتگی (Warping) نمیشود، از این رو انتخابی استاندارد برای ارزیابی سریع فرم، تستهای بصری و پروتوتایپهای نمایشگاهی است؛ هرچند مقاومت حرارتی پایینی دارد (دفرمه شدن در دمای بالای ۵۵ درجه سانتیگراد).
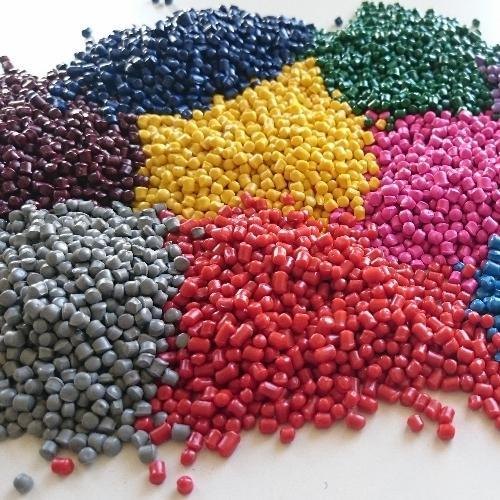
ABS (اکریلونیتریل بوتادین استایرن)
همان پلاستیک آشنای قطعات خودرو و لگو که استحکام ضربهای بالا و مقاومت حرارتی مناسبی (تا حدود ۹۵ درجه سانتیگراد) ارائه میدهد. این ماده قابلیت پرداختکاری با بخار استون، سنبادهخوری و رزوهکاری بالایی دارد، اما فرآیند پرینت آن نیازمند محفظه بسته و بد داغ برای کنترل شرینکیج ابعادی است.
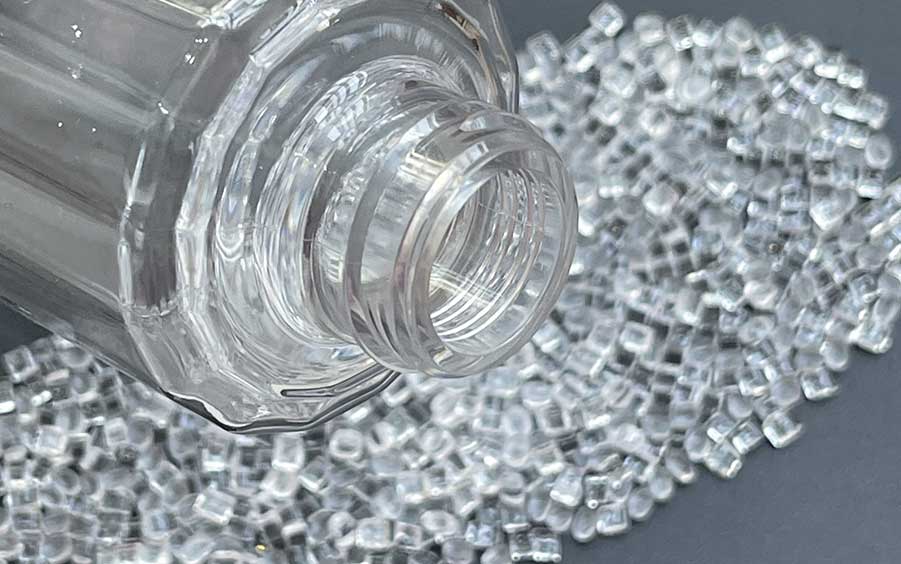
PETG (پلیاتیلن ترفتالات گلیکول)
متریالی میانرده که تعادلی طلایی میان سادگی چاپ PLA و خواص مکانیکی ABS برقرار میکند. مقاومت مکانیکی، خستگی ساختاری، مقاومت شیمیایی در برابر اسیدها و نمکها، و چسبندگی فوقالعاده میان لایهها، آن را برای پوستهها و قطعات نیمهصنعتی ایدهآل ساخته است.
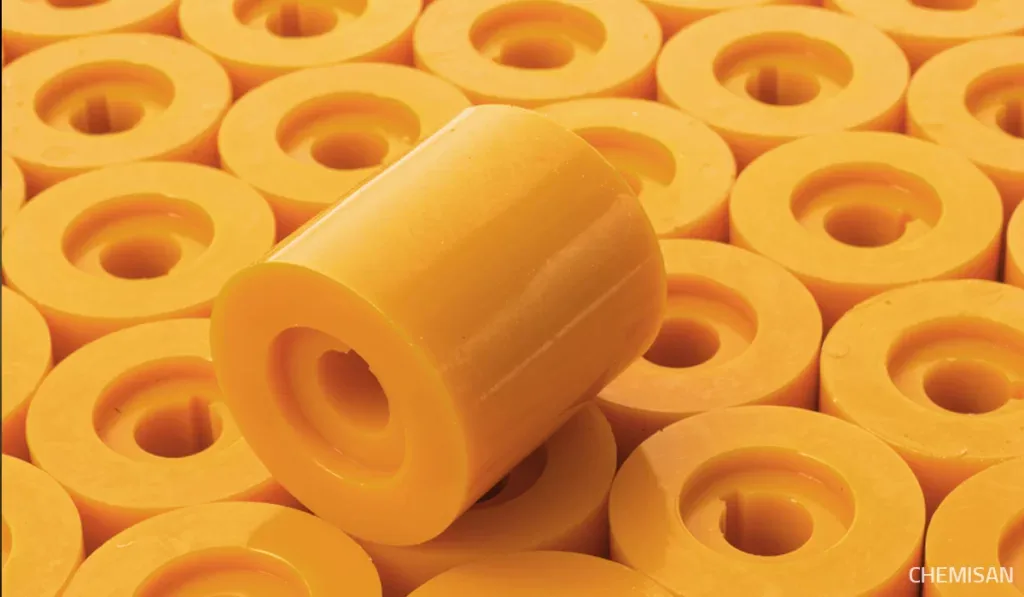
TPU (پلییورتان ترموپلاستیک)
الاستومری منعطف با خاصیت کشسانی بالا و ضربهپذیری چشمگیر. برای ساخت واشرها، لرزهگیرها، هولدرهای نرم، چرخهای لاستیکی و درزگیرهای صنعتی به کار میرود.
پلیمرهای مهندسی و صنعتی
هنگامی که قطعه پرینتشده باید زیر بارهای مکانیکی شدید، سایش مداوم یا دماهای بالا کار کند، به سراغ پلیمرهای تقویتشده و صنعتی میرویم:
- نایلون / پلیآمید (PA11 و PA12): پلیمری سرسخت با مقاومت استثنایی در برابر سایش، خمش و خستگی دورهای. در هر دو فرم فیلامنت و پودرهای SLS مصرف شده و بهترین انتخاب برای اتصالات خاردار (Snap-fit)، چرخدندهها، مکانیزمهای لولایی زنده و براکتهای تحت بار است.
- کامپوزیتهای فیبر کربن (Carbon Fiber Reinforced): پایه پلیمرهایی نظیر نایلون یا PETG که با الیاف ریز کربن تقویت شدهاند. این ترکیبات وزن قطعه را بسیار پایین نگه داشته و صلبیت ساختاری، مدول الاستیسیته و ثبات ابعادی شگفتانگیزی را بدون خمشهای ناخواسته ایجاد میکنند.
- پلیمرهای فوقپیشرفته (PEEK و PEKK): خانواده پلاستیکهای تخصصی با مقاومت حرارتی پیوسته تا ۲۵۰ درجه سانتیگراد و تحمل شیمیایی بینظیر که در قطعات حساس موتور هوافضا و ایمپلنتهای دائمی پزشکی جایگزین فلزات سبک میشوند.
رزینهای مایع نوری (Photopolymers)
در فناوریهای SLA و DLP از رزینهای مایعی استفاده میشود که بر اساس طول موجهای خاص نور فرابنفش کیور (پخت) میشوند:
- رزینهای استاندارد: تمرکز روی صافی سطح بینظیر و نمایش لبهها و جزئیات میکرونی، مناسب کارهای کانسپچوال و قطعات دکوراتیو.
- رزینهای سخت و مهندسی (Tough & Engineering): رزینهایی با فرمولاسیون شبیه ABS و پلیپروپیلن که شکنندگی رزینهای استاندارد را حذف کرده و توانایی جذب تنش و ضربه را دارند.
- رزینهای دمابالا (High-Temp): توان تحمل دمایی فراتر از ۲۳۰ درجه سانتیگراد جهت استفاده در تستهای آیرودینامیک، تست جریان هوای گرم یا ساخت قالبهای موقت تزریق با تیراژ بسیار کم.
- رزینهای زیستسازگار (Biocompatible): گریدهای بهداشتی دارای تاییدیه تماس با بافت بدن و دهان، برای تولید گایدهای جراحی، الاینرهای ارتودنسی و قطعات تماسی تجهیزات پزشکی.
پودرهای فلزی
در فناوریهای ذوب لیزری فلز (SLM/DMLS)، پودرهایی بسیار خالص و دانهبندیشده با هندسه کروی میکرونی استفاده میشوند:
- آلیاژهای آلومینیوم (AlSi10Mg): هدایت حرارتی مطلوب و وزن بسیار سبک، پرکاربرد در براکتهای هوانوردی و مبدلهای حرارتی با هندسه پیچیده داخلی.
- فولادهای زنگنزن (316L و 17-4 PH): مقاومت عالی به خوردگی و استحکام تسلیم بالا، مورد استفاده در قطعات صنعتی خطوط تولید، پتروشیمی و ابزار دقیق جراحی.
- آلیاژهای تیتانیوم (Ti6Al4V): نسبت استحکام به وزن بیرقیب، زیستسازگاری کامل با استخوان انسان و مقاومت خستگی بالا جهت ساخت ایمپلنتهای ارتوپدی پیشرفته و قطعات هوافضایی.
مراحل اجرای پروژه؛ از فایل دیجیتال تا قطعه نهایی
تبدیل یک کانسپت ذهنی به یک قطعه فیزیکی پرینتشده فرآیندی مهندسی و چندمرحلهای است. رعایت اصول طراحی و آمادهسازی دادهها در هر گام، تضمینکننده کیفیت ابعادی، استحکام مکانیکی و کاهش ریسک شکست در طول فرآیند ساخت خواهد بود. این مسیر پیوسته شامل ۵ مرحله کلیدی زیر است:
طراحی و مدلسازی سهبعدی در نرمافزارهای CAD
نقطه آغاز هر پروژه، خلق هندسه سهبعدی قطعه در نرمافزارهای طراحی مهندسی و صنعتی (نظیر SolidWorks، Fusion 360، Rhino یا NX) است. در این مرحله، طراح باید با رویکرد «طراحی برای ساخت افزودنی» (Design for Additive Manufacturing – DFAM) مدل را توسعه دهد. توجه به زوایای منفی، حذف زوایای اورهنگ بحرانی (بیشتر از ۴۵ درجه)، اعمال فیلتهای تقویتی در گوشههای تیز برای توزیع یکنواخت تنش، و در نظر گرفتن تلرانسهای لقی برای اتصالات متحرک و شیارهای مونتاژی از مهمترین ملاحظات این فاز هستند.
خروجی فایلهای قابل خوانش برای پرینتر
پس از نهاییسازی طراحی پارامتریک، مدل باید به فرمتهای استاندارد ساخت افزودنی تبدیل شود:
STL
پرکاربردترین فرمت که سطح قطعه را به شبکهای از مثلثهای مسطح (Mesh) تبدیل میکند. تنظیم چگالی مشبندی در نرمافزار CAD اهمیت زیادی دارد؛ تراکم کم باعث پلهپله شدن سطوح منحنی و تراکم بیش از حد باعث سنگینی بیمورد فایل میشود.
STEP
فرمت استاندارد برداری که دادههای دقیق ریاضی سطوح را حفظ میکند و در اسلایسرهای مدرن برای بازسازی دقیقتر مسیر نازل به کار میرود.
3MF
فرمت پیشرفته نسل جدید که علاوه بر هندسه مش، اطلاعات رنگ، بافت سطحی، متریالهای مختلف و حتی جهتگیری ساخت را در یک فایل فشرده ذخیره میکند.
آمادهسازی و کدگذاری در نرمافزارهای اسلایسر (Slicer)
فایل خروجی وارد نرمافزارهای برشزن (نظیر Cura، PrusaSlicer، Bambu Studio یا Simplify3D) میشود تا فرآیند تبدیل مدل به کدهای کنترلی ماشین (G-Code) انجام گیرد. مهمترین تصمیمات فنی در این مرحله اتخاذ میشوند:
- جهتگیری قطعه روی صفحه (Orientation): جهت قرارگیری قطعه تعیینکننده اصلی کیفیت سطح، میزان سازههای ساپورت و راستای تحمل بار مکانیکی است (استحکام در جهت لایهها همواره کمتر از راستای عمود بر آنهاست).
- تعریف پارامترهای چاپ: تعیین ضخامت لایهها (Layer Height)، دمای نازل و هیتبد، سرعت چاپ، ضخامت دیوارههای خارجی (Perimeters/Shells) و الگوی تراکم داخلی (Infill) بر حسب نیاز به سبکی یا صلبیت قطعه.
- تولید سازههای تکیهگاه (Support Structures): فعالسازی و بهینهسازی پایههای نگهدارنده برای بخشهای معلق و آویزان مدل تا از ریزش متریال مذاب یا ناپایداری قطعه در طول چاپ جلوگیری شود.
فرآیند چاپ فیزیکی قطعه
در این فاز، فایل G-Code از طریق حافظه جانبی یا شبکه محلی به دستگاه ارسال میشود. قبل از استارت، کالیبراسیون دقیق تراز صفحه ساخت (Bed Leveling)، تمیزکاری بستر چاپ برای چسبندگی ایدهآل لایه اول، و بارگذاری متریال انجام میپذیرد. در طول چاپ، پرینتر به طور کاملاً خودکار و بر اساس الگوریتم حرکتی تعریفشده، با نظارت حرارتی و تزریق پیوسته ماده، لایهها را روی هم نشانده تا قطعه نهایی شکل بگیرد.
مراحل پسپردازش (Post-Processing)
خروج قطعه از پرینتر سهبعدی پایان کار نیست؛ بسته به نوع تکنولوژی و کاربری قطعه، فرآیندهای پرداخت زیر انجام میگیرند:
- جداسازی ساپورتها و تمیزکاری: در FDM پایههای تکیهگاه با ابزارهای دستی جدا میشوند؛ در SLA قطعه در حمام الکل ایزوپروپیل (IPA) شستشو داده شده و سپس در محفظه نور UV تحت عملیات پخت نهایی (Curing) قرار میگیرد؛ در SLS نیز پودرهای اضافه با شاتبلاست و باد فشرده تمیز میشوند.
- پرداخت و سنبادهکاری: استفاده از سنبادههای دانهبندی مختلف برای محو کردن خطوط لایهها و ایجاد سطحی کاملاً یکدست و صیقلی.
- عملیات تکمیلی: شامل پرداخت با بخار استون (برای متریال ABS)، فیلر زدن و بتونهکاری، پرایمر و رنگآمیزی صنعتی نهایی، و همچنین رزوه زدن و کاشت اینسرتهای برنجی رزوهدار (Heat-Set Inserts) برای اتصالات پیچ و مهرهای مطمئن.
کاربردهای پرینت سهبعدی در صنایع و تولید محصول
امروزه پرینت سهبعدی از یک ابزار سرگرمی یا ماکتسازی صرف، به یکی از ارکان استراتژیک در خطوط تحقیق و توسعه و زنجیره تولید کارخانهها تبدیل شده است. انعطافپذیری بینظیر این فناوری به شرکتها اجازه میدهد چرخه ورود محصول به بازار را از چند ماه به چند روز کاهش دهند و ریسکهای سرمایهگذاری سنگین را پیش از تولید انبوه مهار کنند. در ادامه، مهمترین کاربردهای ساخت افزودنی در صنایع را بررسی میکنیم.
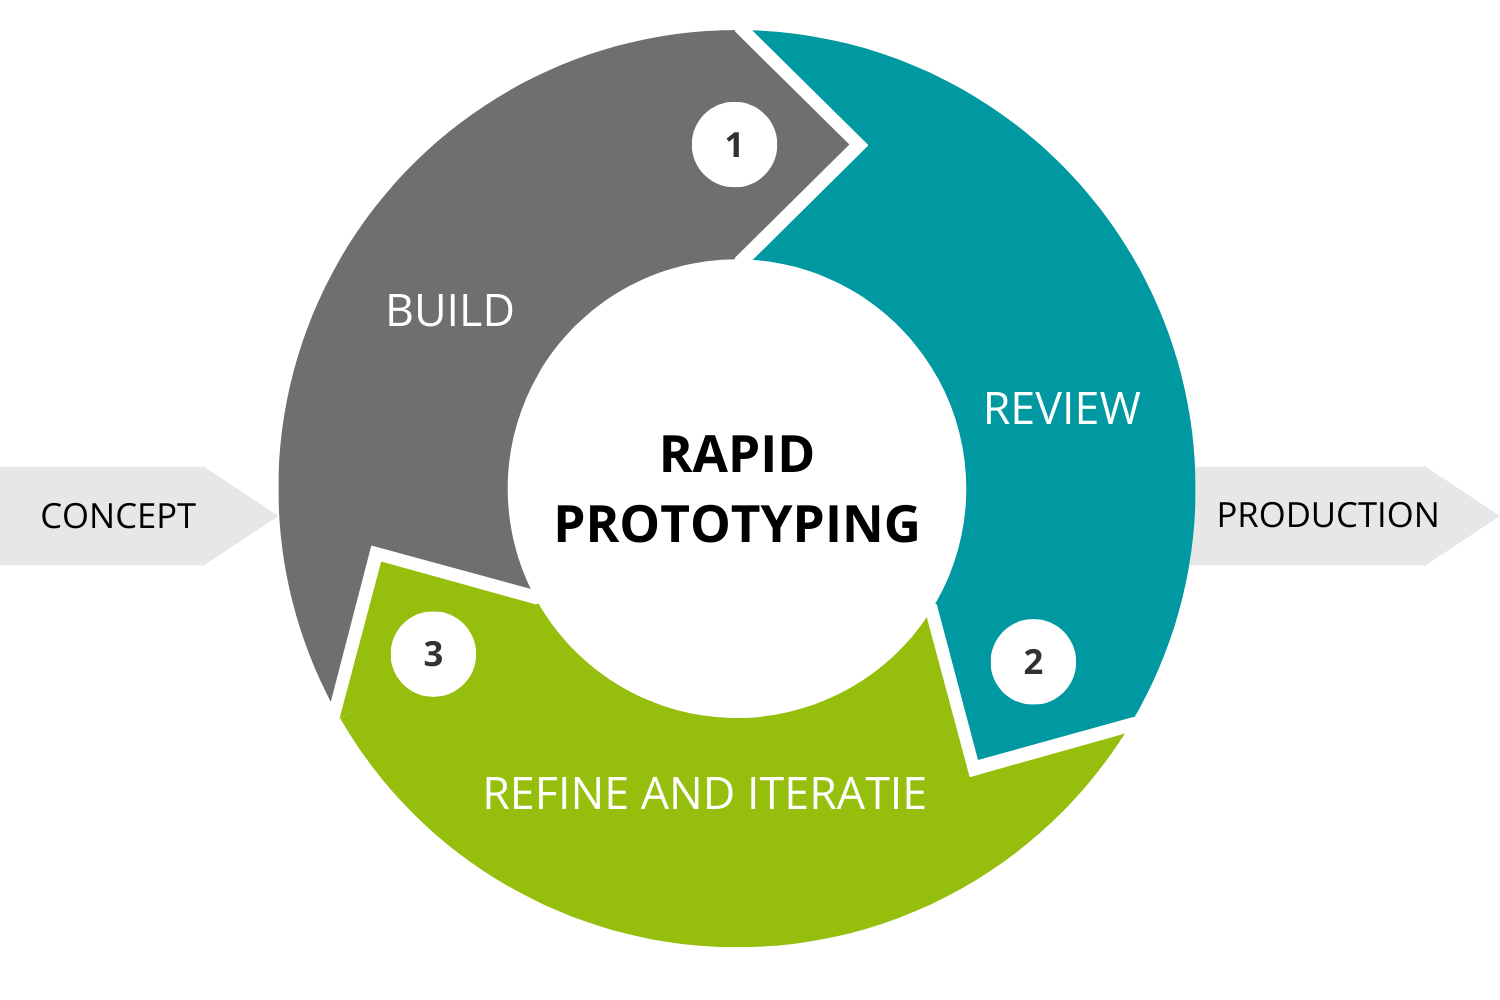
نمونهسازی سریع و ارزیابی فرم (Rapid Prototyping)
نخستین و متداولترین کاربرد پرینت سهبعدی، ساخت سریع پروتوتایپهای اولیه برای اعتبارسنجی مفاهیم بصری است. طراحان صنعتی با چاپ نمونه مقیاس واقعی (۱:۱) محصول، میتوانند تناسبات حجمی، جلوه بصری خطوط بدنه، تعادل استاتیکی و هارمونی فرم را به صورت فیزیکی لمس کنند. این بازخورد سریع فیزیکی به تیمهای طراحی اجازه میدهد تا چندین آلترناتیو فرمی را در کوتاهترین زمان مقایسه کرده و تغییرات هندسی را پیش از هرگونه تصمیمگیری پرهزینه اعمال نمایند.
تست عملکرد، ارگونومی و مونتاژپذیری (Functional & Ergonomic Testing)
فراتر از ارزیابی ظاهر، پرینت سهبعدی امکان ساخت قطعات تستپذیر مکانیکی را فراهم میسازد:
- تست ارگونومی و چنگش (Grip): در محصولاتی مانند ابزارهای دستی، دستگیرهها، کنترلپنلها و بطریها، راحتی در دست گرفتن و توزیع وزن در شرایط کاربری واقعی (حتی با دست خیس یا دستکش) ارزیابی میشود.
- تست مکانیزمها و اتصالات: عملکرد قطعات متحرک، چرخدندهها، لولاهای زنده و اتصالات خاردار (Snap-fit) بررسی شده و ضخامتها برای رسیدن به انعطاف و درگیری بهینه تنظیم میشوند.
- تست انطباق و تداخل (Fit Check): جاگذاری دقیق بردهای الکترونیکی (PCB)، باتریها، موتورها، سوکتها و هماهنگی شاسیهای فلزی با پوستههای خارجی بررسی میشود تا از عدم برخورد و تداخل ابعادی کامپوننتهای داخلی اطمینان حاصل گردد.
تولید تجهیزات پزشکی و دندانپزشکی
صنعت پزشکی به دلیل نیاز مبرم به ساخت قطعات سفارشیسازیشده بر اساس آناتومی منحصربهفرد هر بیمار، بیشترین بهره را از ساخت افزودنی میبرد:
- توسعه بدنه و تجهیزات بیمارستانی: طراحی و ساخت سریع محفظههای تجهیزات مانیتورینگ پزشکی، دستگاههای تشخیصی و هوزینگهای ارگونومیک با متریالهای مقاوم در برابر شویندهها و ضدعفونیکنندهها.
- ابزارهای جراحی و گایدهای راهنما: چاپ گایدهای هدایت مته جراحی در ارتوپدی و جراحی فک و صورت با استفاده از رزینهای زیستسازگار و قابل استریل.
- دندانپزشکی دیجیتال: تولید دقیق الاینرهای شفاف ارتودنسی، ماکتهای قالبگیری فک، بریجها و تاجهای دندانی موقت با فناوریهای SLA و DLP.
- پروتزها و ایمپلنتهای سفارشی: ساخت مفاصل و پروتزهای سبکوزن تیتانیومی متخلخل که رشد بافت استخوانی درون ساختار پرینتشده را تسهیل میکنند.
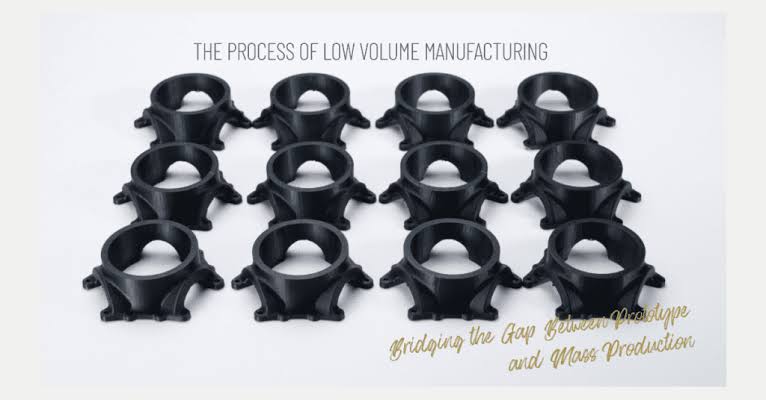
تولید قطعات کمتیراژ و جایگزین قالبسازی (Low-Volume Production)
برای پروژههایی که تیراژ کل محصول محدود است (مثلاً از چند ده تا چند صد عدد در سال)، سرمایهگذاری برای طراحی و ساخت قالبهای فولادی تزریق پلاستیک توجیه اقتصادی ندارد. در چنین سناریوهایی، تولید مستقیم با تکنولوژیهای پرینت سهبعدی صنعتی نظیر SLS یا ساخت قالبهای سیلیکونی با روش وکیوم کستینگ (با استفاده از یک قطعه پرینتشده با کیفیت بالا به عنوان مسترمدل)، راهکاری اقتصادی و بدون نیاز به هزینه اولیه قالب (Zero Tooling Cost) است که امکان شروع سریع فروش و حضور در بازار را مهیا میکند.
ساخت جیگ، فیکسچر و ابزارهای خطوط مونتاژ (Tooling & Fixtures)
در کارخانجات مدرن و سالنهای تولید، پرینترهای سهبعدی نقش کلیدی در ساخت ابزارهای کمکی فرآیند تولید ایفا میکنند:
- فیکسچرهای جوشکاری و مونتاژ: نگهدارندههای سبک و ارگونومیک که قطعات را در موقعیت دقیق حین مونتاژ ثابت نگه میدارند.
- گیجهای کنترل کیفیت (QC Gauges): شابلونهای ابعادی برای بررسی سریع خطاها و انحرافات قطعات خارجشده از خط تولید بدون نیاز به دستگاههای اندازهگیری گرانقیمت.
- گریپرها و بازوهای رباتیک: ساخت بازوهای اختصاصی نرم یا سخت پلیمری متناسب با فرم هندسی محصول برای خطوط اتوماسیون و جابهجایی قطعات.
مزایا و چالشهای تکنولوژی ساخت افزودنی
تکنولوژی پرینت سهبعدی بدون شک مرزهای سنتی تولید و طراحی محصول را جابهجا کرده است؛ با این حال، تصمیمگیری مهندسی نیازمند شناختی شفاف از نقاط قوت و ضعف عملیاتی این فرآیند است. برای بهرهبرداری حداکثری از ساخت افزودنی، باید مزایای رقابتی آن را در کنار محدودیتها و چالشهای فنی ارزیابی کرد.
مزایای کلیدی ساخت افزودنی
- آزادی عمل بیسابقه در هندسههای پیچیده: در متدهای سنتی قالبسازی یا برادهبرداری، طراح همواره درگیر محدودیتهایی نظیر زوایای خروج از قالب (Draft Angles)، شیارهای منفی (Undercuts) و دسترسی شعاع مته است. پرینت سهبعدی این موانع هندسی را حذف کرده و امکان پیادهسازی فرمهای ارگانیک، شبکههای سبک لانهزنبوری و کانالهای داخلی خنککاری منحنی را فراهم میسازد.
- کاهش سرسامآور هزینهها و زمان در نمونهسازی (Lead Time): در حالی که ساخت قالبهای نمونهسازی تزریق یا ماشینکاری دقیق ممکن است هفتهها طول بکشد و میلیونها تومان هزینه داشته باشد، یک پرینتر سهبعدی میتواند نمونه فیزیکی یک قطعه را ظرف چند ساعت آماده کند. این سرعت عمل، امکان تست چند چرخه اصلاحی در یک هفته را میسر میکند.
- حذف هزینههای اولیه ابزارسازی (Zero Tooling Cost): فرآیند چاپ مستقیماً از فایل دیجیتال آغاز میشود و هیچ هزینهای بابت فیکسچرسازی، ساخت تیغههای اختصاصی یا بلوکهای فولادی قالب تحمیل نمیکند. این ویژگی بزرگترین مزیت رقابتی برای تولید محصولات سفارشی یا کمتیراژ است.
- بهینهسازی توپولوژی و کاهش وزن (Weight Reduction): با تکنیکهای مدرن شبیهسازی مهندسی، متریال تنها در امتداد خطوط انتقال تنش توزیع میشود؛ نتیجه کار قطعاتی است که تا ۵۰ درصد از نمونههای مشابه ریختهگری سبکترند، بدون آنکه استحکام باربری آنها افت کند.
چالشها و محدودیتهای فنی
- سرعت پایین و عدم توجیه اقتصادی در تیراژ انبوه: پرینت سهبعدی یک فرآیند تولید سریالی زمانبر است. در حالی که یک دستگاه تزریق پلاستیک مدرن میتواند هر ۱۵ تا ۳۰ ثانیه یک قطعه پیچیده تولید کند، پرینت قطعه مشابه ممکن است بین ۳ تا ۱۲ ساعت زمان ببرد؛ بنابراین با افزایش تیراژ به چندهزار عدد، هزینه سرانه هر قطعه پرینتشده ثابت میماند در حالی که هزینه سرانه قالبگیری به شدت سقوط میکند.
- ناهمسانگردی ساختاری و ضعف پیوند بینلایهای (Anisotropy): قطعات پرینتشده (بهویژه در روش FDM) دارای خواص مکانیکی متغیر در جهات مختلف هستند. استحکام قطعه در جهت محور افقی (راستای لایهها) به مراتب بیشتر از راستای محور عمودی Z است؛ زیرا اتصال بین لایهها حاصل ذوب مجدد موضعی بوده و در صورت اعمال تنشهای کششی شدید، مستعد جدا شدن یا شکست بینلایهای (Delamination) خواهد بود.
- خطاهای ابعادی، شرینکیج و تاببرداشتگی (Warping): پلیمرها حین سرد شدن منقبض میشوند. در قطعات با سطوح مقطع بزرگ و دیوارههای ضخیم، تنشهای حرارتی تهنشینشده ناشی از خنککاری ناهمگون میتواند باعث بلند شدن لبهها از صفحه ساخت یا اعوجاج فرم شود که دستیابی به تلرانسهای میلیمتری بسته را با چالش روبهرو میکند.
- نیاز مداوم به عملیات پسپردازش (Post-Processing): کیفیت سطح خروجی مستقیم پرینترها (بهجز متدهای رزینی دقیق) دارای خطوط لایه قابل رویت است. برای رسیدن به سطحی صاف، آببند و مناسب رنگآمیزی تجاری، نیاز به سنبادهکاری، بتونه، حلالشویی یا پوششدهی سطحی وجود دارد که نیازمند زمان و نیروی کار ماهر است.
مقایسه پرینت سهبعدی با روشهای تولید سنتی (تزریق پلاستیک و ماشینکاری CNC)
در اکوسیستم توسعه محصول، هیچ روش تولیدی «بهترین مطلق» نیست؛ بلکه هر روش بر اساس متغیرهایی چون تیراژ تولید، دقت ابعادی مورد نیاز، هزینه سرمایهگذاری اولیه و پیچیدگی هندسی انتخاب میشود. پرینت سهبعدی (ساخت افزودنی)، قالبگیری تزریق پلاستیک (تولید فرمدهی انبوه) و ماشینکاری CNC (ساخت کاهشی)، سه ستون اصلی ساخت قطعات صنعتی هستند. برای اتخاذ استراتژی ساخت درست، باید تفاوتهای بنیادین آنها را درک کرد
مقایسه پرینت سهبعدی و تزریق پلاستیک (Injection Molding)
تزریق پلاستیک پادشاه بلامنازع تولید قطعات پلیمری در مقیاس صنعتی است، در حالی که پرینت سهبعدی پادشاه چابکی و نمونهسازی است.
هزینه اولیه در برابر تیراژ (Tooling Cost vs Volume)
- تزریق پلاستیک به سرمایهگذاری سنگین اولیه برای طراحی و ساخت قالب فولادی یا آلومینیومی نیاز دارد. هر اصلاح طراحی پس از ساخت قالب، مستلزم اصلاحات پرهزینه یا ساخت بلوک جدید است. اما هزینه ساخت هر قطعه پس از استقرار قالب، بسیار ناچیز و در حد چند ثانیه است.
- پرینت سهبعدی نیازمند هیچگونه قالب یا هزینه ابزارسازی اولیه نیست (Zero Tooling Cost)؛ بنابراین برای ۱ تا ۵۰۰ قطعه گزینهای کاملاً اقتصادی است، اما با افزایش تیراژ، هزینه و زمان چاپ هر قطعه ثابت میماند و در تیراژهای بالا توجیه اقتصادی خود را از دست میدهد.
خواص مکانیکی و یکپارچگی ساختار
- در قطعات تزریق پلاستیک، مذاب پلیمر تحت فشار بسیار بالا به داخل حفره تزریق میشود و متریال ساختاری کاملاً همسانگرد (Isotropic) و چگال با پیوند مولکولی پیوسته پیدا میکند.
- در پرینت سهبعدی به دلیل ماهیت لایهلایه، ساختار قطعه ناهمسانگرد بوده و در محور عمودی (Z) ضعیفتر از قطعات قالبی مشابه است.
مقایسه پرینت سهبعدی و ماشینکاری CNC (Subtractive vs Additive)
ماشینکاری CNC فرآیند کاهشی (تراشیدن متریال از بلوک خام) است، در حالی که پرینت سهبعدی فرآیند افزایشی (افزودن متریال در نقاط مورد نیاز) به شمار میرود.
پرت مواد و مصرف انرژی
- در CNC، بخش زیادی از بلوک خام (گاه تا ۸۰ درصد ماده اولیه در قطعات هوانوردی یا بدنه آلومینیومی) به براده تبدیل میشود.
- در پرینت سهبعدی، متریال صرفاً در جاهایی که هندسه مدل نیاز دارد رسوب داده میشود؛ در نتیجه اتلاف ماده اولیه حداقل است.
دقت ابعادی و صافی سطح (Tolerance & Surface Finish)
- فرز و تراش CNC توانایی رسیدن به تلرانسهای میکرونی بسته (±0.005 mm) و سطوح آینهای را دارند؛ بنابراین برای قطعاتی با انطباقات مکانیکی حساس، محل قرارگیری بلبرینگها یا آببندیهای فوقدقیق، بیرقیب هستند.
- پرینت سهبعدی (بسته به روش، از FDM تا SLA) تلرانسی در محدوده ±0.1 تا ±0.3 mm ارائه میدهد و برای دستیابی به دقتهای صنعتی، معمولاً به ماشینکاری تکمیلی بعد از چاپ نیاز دارد.
دسترسی به حفرات داخلی
- تیغههای فرز CNC به دلیل ابعاد فیزیکی و اسپیندل، محدودیت دسترسی دارند و نمیتوانند کانالهای منحنی توخالی یا ساختارهای شبکهای بسته را درون یک بلوک یکپارچه بتراشند. پرینت سهبعدی هیچ محدودیتی در ایجاد ساختارهای پیچیده داخلی ندارد.
جدول مقایسه جامع پارامترهای کلیدی
| شاخص ارزیابی | پرینت سهبعدی (3D Printing) | تزریق پلاستیک (Injection Molding) | ماشینکاری دقیق (CNC Machining) |
|---|---|---|---|
| هزینه ابزارسازی اولیه | صفر (شروع مستقیم از فایل دیجیتال) | بسیار بالا (ساخت قالب فولادی) | متوسط (هزینه فیکسچرها و ابزار برشی) |
| تیراژ بهینه اقتصادی | ۱ تا ۵۰۰ عدد (نمونهسازی و کمتیراژ) | بیش از ۱,۰۰۰ تا چند میلیون عدد | ۱ تا ۱۰,۰۰۰ عدد (بسته به جنس و پیچیدگی) |
| سرعت تولید هر قطعه | ساعتها تا روزها (کند) | ۱۵ تا ۴۰ ثانیه (فوقالعاده سریع) | دقایق تا ساعتها (متوسط) |
| انعطاف در تغییر طراحی | آنی و با هزینه صفر (ویرایش فایل CAD) | بسیار دشوار و پرهزینه (نیازمند اصلاح قالب) | سریع و آسان (تغییر G-Code) |
| پیچیدگی هندسی مجاز | نامحدود (کانالهای خمیده، مشهای داخلی) | محدود به اصول خروج از قالب و زاویه درفت | محدود به شعاع تیغهها و دسترسی اسپیندل |
| دقت ابعادی و تلرانس | متوسط (±0.1 to 0.3 mm) | بالا (±0.05 to 0.1 mm) | بسیار دقیق (±0.005 to 0.02 mm) |
| خواص مکانیکی قطعه | ناهمسانگرد (ضعیفتر در محور Z) | کاملاً همسانگرد و توپر | همسانگرد و متراکم با خواص بیلت خام |
استراتژی تلفیقی (Hybrid Manufacturing) در طراحی محصول
در مهندسی مدرن، این روشها دشمن یکدیگر نیستند، بلکه مکمل یکدیگر در چرخه عمر محصولاند:
1- فاز اول (توسعه و اعتباربخشی): استفاده از پرینت سهبعدی برای تست فرم، ارگونومی و تطابق بردهای الکترونیکی در کمتر از چند روز.
2- فاز دوم (تولید آزمایشی یا کمتیراژ): چاپ قطعات عملکردی با SLS/SLM یا ساخت نمونههای پایلوت برای دریافت استانداردها و بازخورد بازار.
3- فاز سوم (تولید صنعتی و تجاری): انتقال طراحی به قالب تزریق پلاستیک برای قطعات پلیمری تیراژ بالا، و استفاده همزمان از CNC برای شاسیهای دقیق فلزی و قالبسازی.
راهنمای انتخاب پرینتر سهبعدی متناسب با نیاز و فضای کاری
تنوع مدلها و قیمتها در بازار پرینترهای سهبعدی ممکن است برای خریداران سردرگمکننده باشد. برای انتخاب هوشمندانه، باید سطح کاربری، دقت مورد نیاز، متریال مصرفی و محیط استقرار دستگاه (میز اداری، کارگاه صنعتی یا کلینیک پزشکی) را در نظر بگیرید. بازار پرینترهای سهبعدی به ۴ رده اصلی تقسیم میشود:
پرینترهای دسکتاپ رده خانگی و نیمهحرفهای (Entry-Level to Prosumer)
- فناوری قالب: FDM / FFF
- مناسب برای: طراحان محصول مستقل، استارتاپهای نوپا، معماران، آموزشگاهها و دفاتر فنی کوچک.
- ویژگیها: ابعاد ساخت متوسط (حدود 220×220×250 mm)، کاربری آسان، دسترسی فراوان به قطعات یدکی و فیلامنتهای استاندارد (PLA, PETG, TPU).
نمونههای شاخص بازار
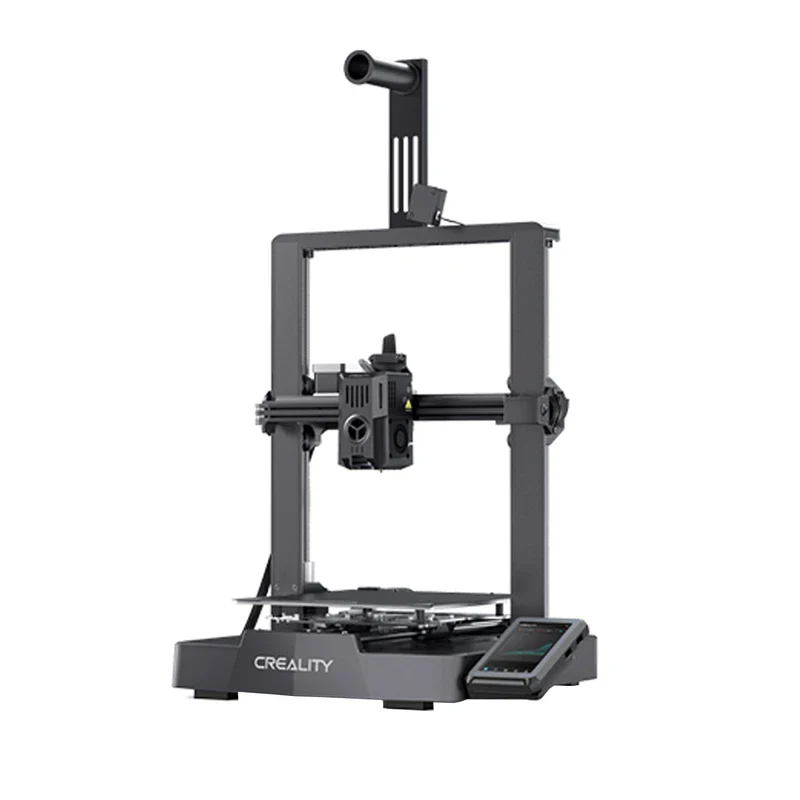
- خانواده Creality (سری Ender-3 V3 و K1)
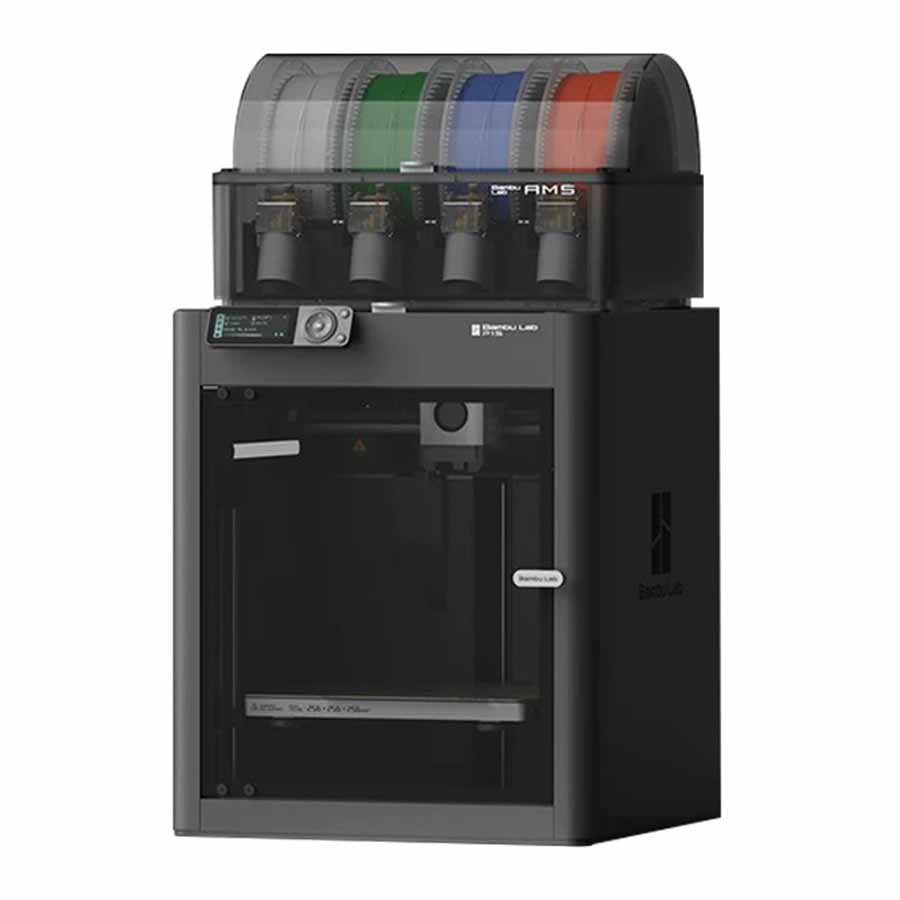
- سری Bambu Lab (مدلهای P1S و A1)
- سری Anycubic Kobra
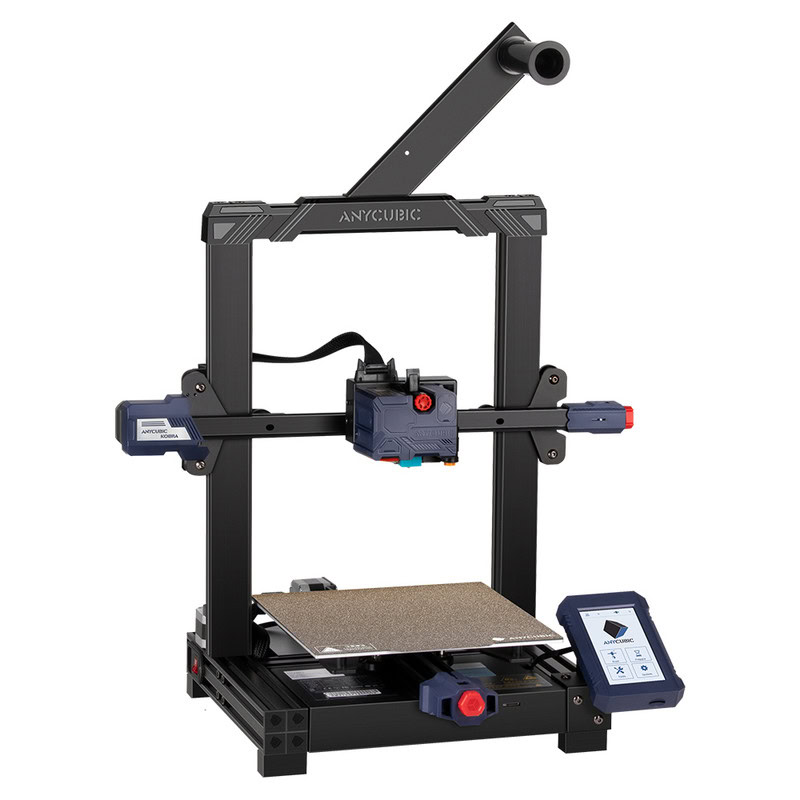
مزیت: سرعت راهاندازی بالا، اکوسیستم قطعات ارزان و هزینه اولیه بسیار پایین.
پرینترهای حرفهای و صنعتی FDM (Industrial & Engineering Grade)
- فناوری: FDM محفظه بسته با کنترل دقیق دما (Chamber Heating).
- مناسب برای: کارخانجات، واحدهای R&D صنایع خودروسازی، تجهیزات پزشکی و تولیدات قطعات مهندسی نهایی.
- ویژگیها: توانایی پرینت فیلامنتهای سخت و مهندسی نظیر نایلون کربن (PA-CF)، پلیکربنات (PC) و PEEK، ابعاد پرینت بسیار بزرگ (تا ۱ متر)، پایداری ابعادی و سیستم کالیبراسیون خودکار صنعتی.
نمونههای شاخص بازار
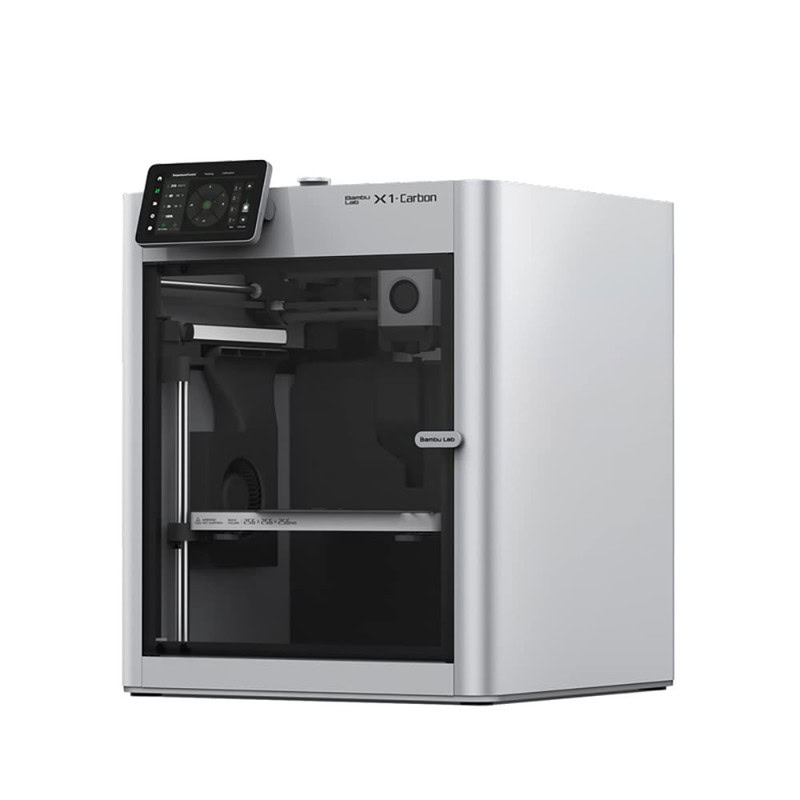
- پرینترهای صنعتی Bambu Lab X1-Carbon
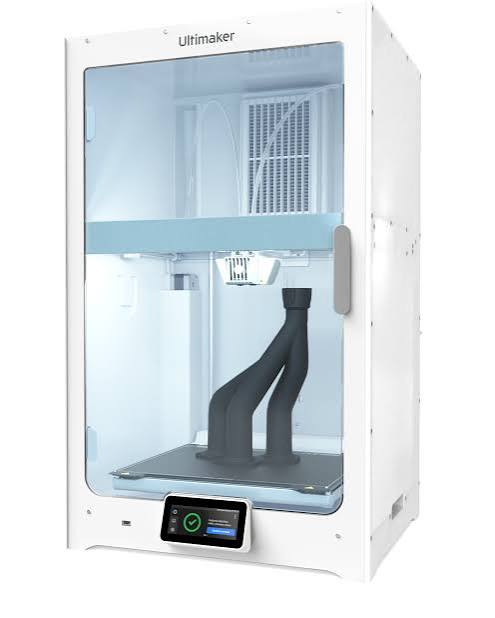
- برند Ultimaker (سری S5 و S7)
- برندهای صنعتی نظیر Raise3D و Stratasys
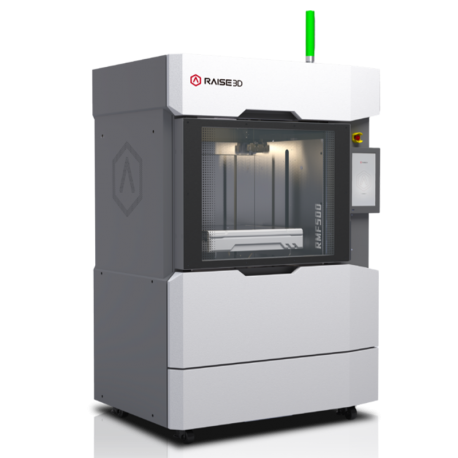
مزیت: خروجی تکرارپذیر بدون شرینکیج و تاببرداشتگی در متریالهای تخصصی.
پرینترهای نوری با رزولوشن بالا (High-Precision Resin Printers)
- فناوری: MSLA / DLP / SLA
- مناسب برای: لابراتوارهای دندانپزشکی، صنعت جواهرسازی، ساخت قالبهای دقیق سیلیکونی و ماکتهای مینیاتوری با جزئیات میکرونی.
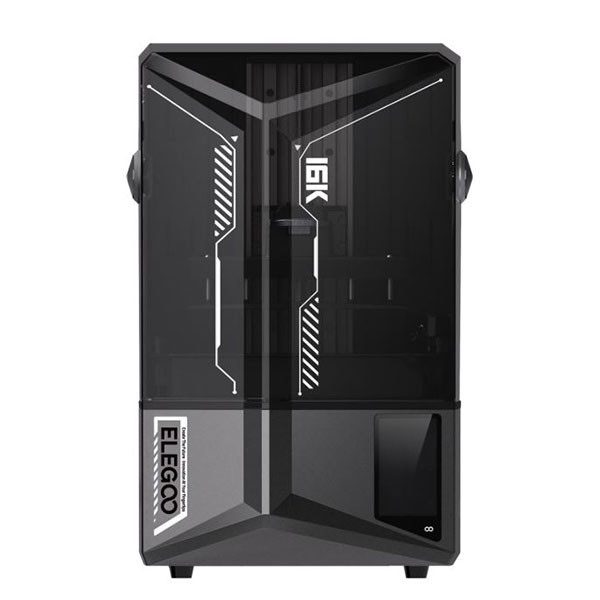
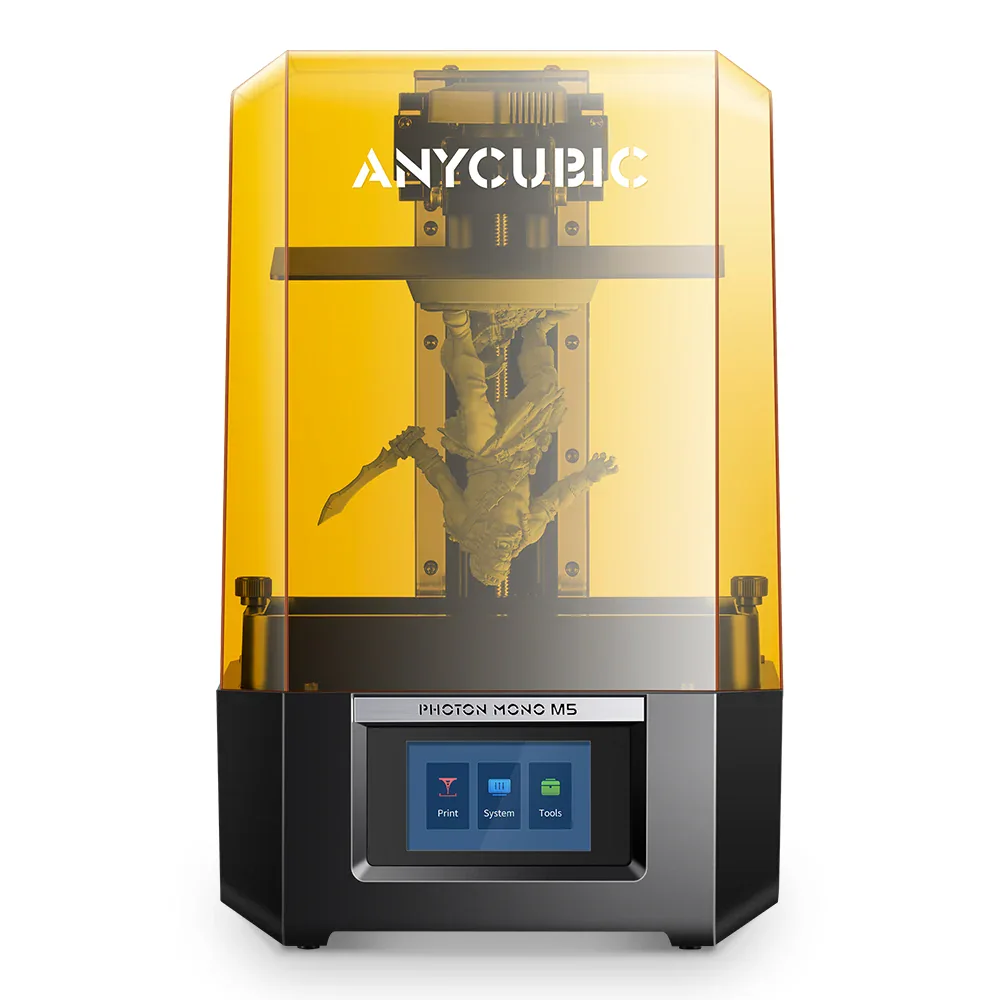
- ویژگیها: استفاده از نمایشگرهای مونوکروم 8K و 12K، ضخامت لایه تا ۱۰ الی ۲۰ میکرون، بدون خط لایه مشهود و صافی سطح در حد قطعات تزریقی.
نمونههای شاخص بازار
- سری Elegoo (مدلهای Saturn 3 / 4 Ultra و Mars)
- سری Anycubic Photon Mono
- پرینترهای حرفهای Formlabs (سری Form 3 / 4)
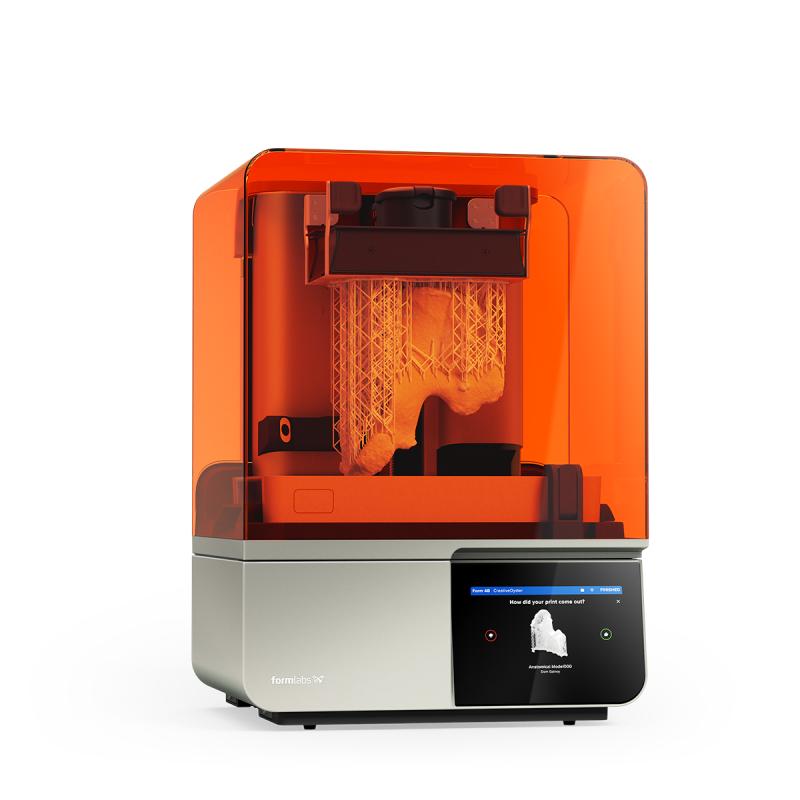
نکته محیطی: این دستگاهها نیازمند تهویه مناسب کارگاهی به دلیل بوی رزین و ایستگاه شستوشو و پخت (Wash & Cure) در کنار دستگاه هستند.
سیستمهای پیشرفته صنعتی پودری و فلزی (Industrial SLS / SLM)
- فناوری: SLS (پودر پلیآمید) و SLM / DMLS (پودر فلزات).
- مناسب برای: هوانوردی، ایمپلنتهای ارتوپدی پیشرفته، خودروسازی مسابقهای و خدماتدهندگان بزرگ قطعهسازی.
- ویژگیها: تولید قطعات بدون نیاز به ساپورت با استحکام همهجهته مکانیکی، امکان استفاده از پودر تیتانیوم، اینکونل و آلومینیوم.
نمونههای شاخص بازار
- سیستمهای EOS ،Farsoon و 3D Systems
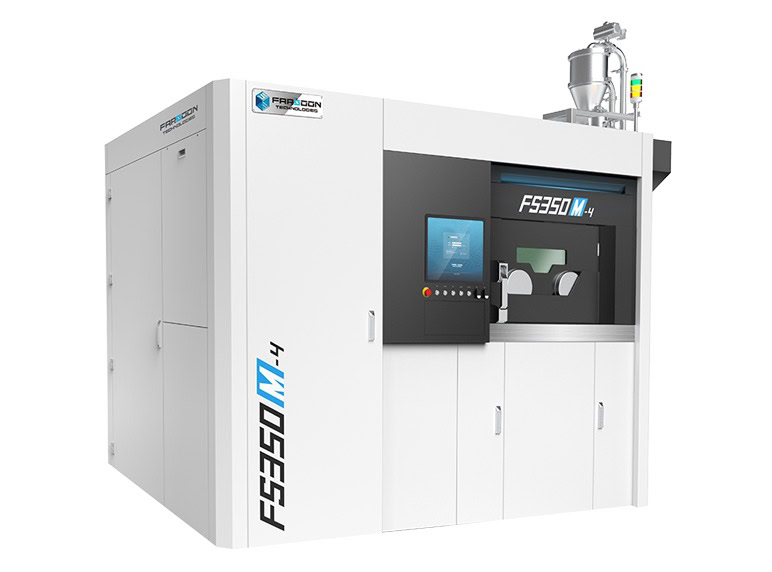
مزیت: تولید مستقیم قطعات نهایی با عملکرد مکانیکی معادل قطعات فورج و ریختهگری.
چکلیست سریع انتخاب قبل از خرید
1- اگر اولویت شما ارزیابی اولیه فرم و هزینه پایین است: پرینترهای FDM محفظه باز یا بسته سری جدید (مانند Bambu Lab یا Creality K1).
2- اگر اولویت شما دقت میلیمتری و بافت ظریف است (پزشکی/جواهر): پرینترهای رزینی MSLA با رزولوشن 8K/12K همراه با دستگاه Wash & Cure.
3- اگر متریال ضدحرارت و ضدسایش مهندسی میخواهید: پرینترهای FDM با نازل تمامفلزی ضدسایش، هیتبد ۱۱۰+ درجه و محفظه ایزوله گرمشونده.
نتیجه گیری
پرینت سهبعدی دیگر صرفاً ابزاری برای آزمونوخطا یا ماکتسازیهای ساده دانشجویی نیست؛ بلکه به یک شتابدهنده قدرتمند در مهندسی معکوس، توسعه محصول و فرآیند تولید صنعتی بدل شده است. این تکنولوژی مرز میان «ایده در نرمافزار CAD» و «واقعیت ملموس فیزیکی» را به کوتاهترین فاصله در تاریخ صنعت رسانده است.
همانطور که در این مقاله بررسی کردیم، ارزش استراتژیک ساخت افزودنی در موارد زیر خلاصه میشود:
- ریسکزدایی از تولید: توانایی اعتبارسنجی ابعادی، تست انطباق بردهای الکترونیکی و بررسی ارگونومی پیش از سرمایهگذاری سنگین روی قالبهای تزریق پلاستیک یا خطوط ماشینکاری.
- سرعت خیرهکننده در اصلاحات: بازطراحی و تست مکرر قطعات در چرخههای چندروزه بهجای چندماهه.
- آزادی هندسی و تولید بدون مرز: توانایی خلق ساختارهای سبک، مشبک و کانالهای داخلی که هیچ ماشین فرز یا قالبی توان پیادهسازی آنها را ندارد.
با این حال، پرینت سهبعدی قرار نیست جایگزین کامل روشهای سنتی شود؛ بلکه برگ برنده در دست مهندسانی است که به «تولید تلفیقی (Hybrid Manufacturing)» مسلط هستند؛ یعنی استفاده هوشمندانه از پرینت سهبعدی برای پروتوتایپینگ، جیگ و فیکسچرها، و سپس واگذاری تولید انبوه به خطوط ورقکاری، تزریق پلاستیک و ماشینکاری دقیق CNC.
اگر در حال توسعه یک محصول جدید، محفظه تجهیزات پزشکی یا کیسهای صنعتی هستید و نیاز به مشاوره تخصصی در زمینه انتخاب متریال، آمادهسازی فایل برای ساخت افزودنی یا طراحی مهندسی دارید، تیم متخصصان استودیو ایکاس آماده همراهی با شماست.